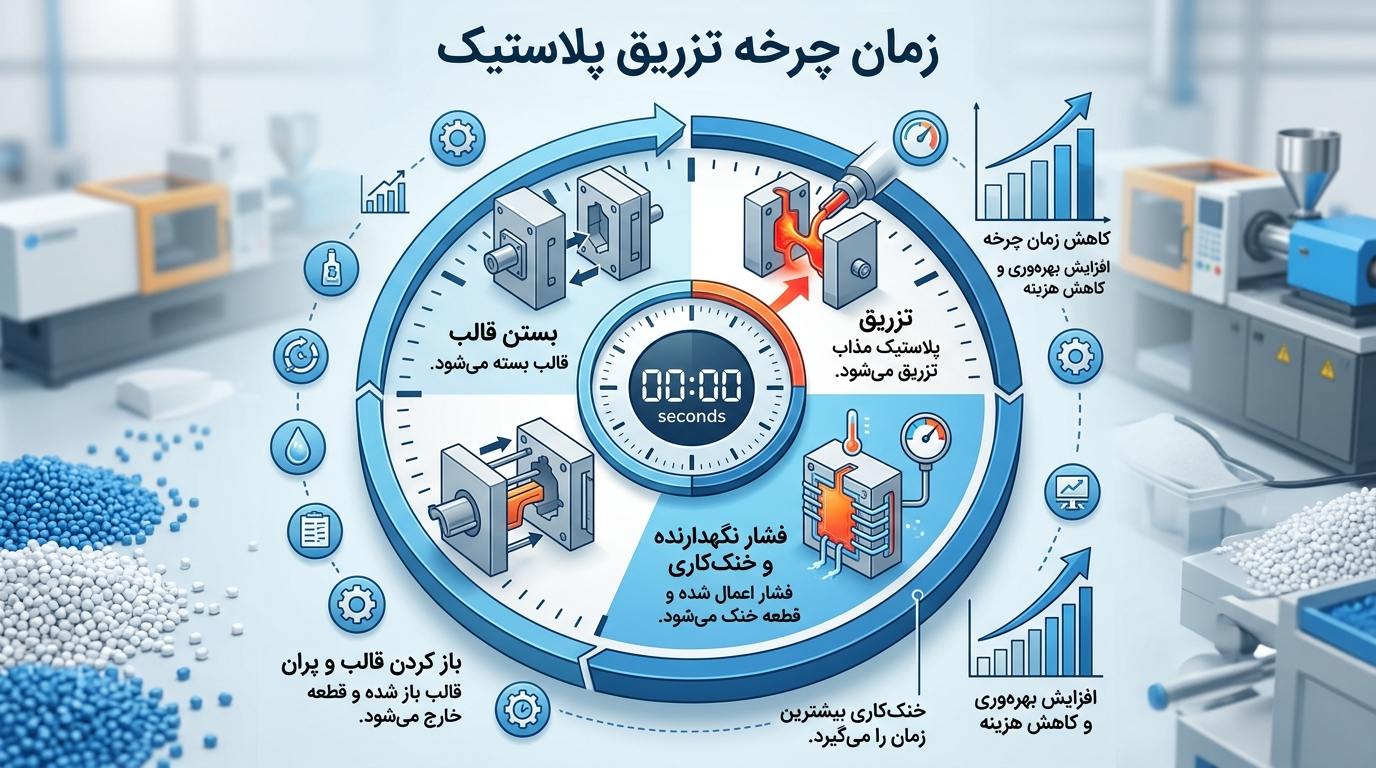
در صنعت قالب سازی و تزریق پلاستیک، یکی از مهم ترین شاخص های بهره وری، زمان چرخه تولید است. هر چه این زمان کوتاه تر باشد، تعداد قطعات تولیدی در واحد زمان افزایش می یابد و هزینه تمام شده هر قطعه کاهش پیدا می کند. به همین دلیل، بهینه سازی زمان چرخه تزریق پلاستیک یکی از دغدغه های اصلی مهندسان فرآیند و مدیران تولید در کارخانه های قالب ریزی محسوب می شود. در این مقاله به صورت کامل بررسی می کنیم که زمان چرخه تزریق پلاستیک از چه بخش هایی تشکیل شده، کدام مرحله بیشترین زمان را مصرف می کند و چگونه می توان با روش های اصولی، این زمان را کاهش داد بدون آنکه کیفیت قطعه نهایی آسیب ببیند.
زمان چرخه تزریق پلاستیک چیست و چگونه محاسبه می شود؟
زمان چرخه تزریق پلاستیک، به کل زمانی گفته می شود که از لحظه بسته شدن قالب تا لحظه خروج قطعه نهایی و آماده شدن قالب برای سیکل بعدی طول می کشد. این زمان معمولاً بر حسب ثانیه اندازه گیری می شود و مجموع چند مرحله فرعی را در بر می گیرد.
فرمول کلی محاسبه زمان چرخه به این صورت است:
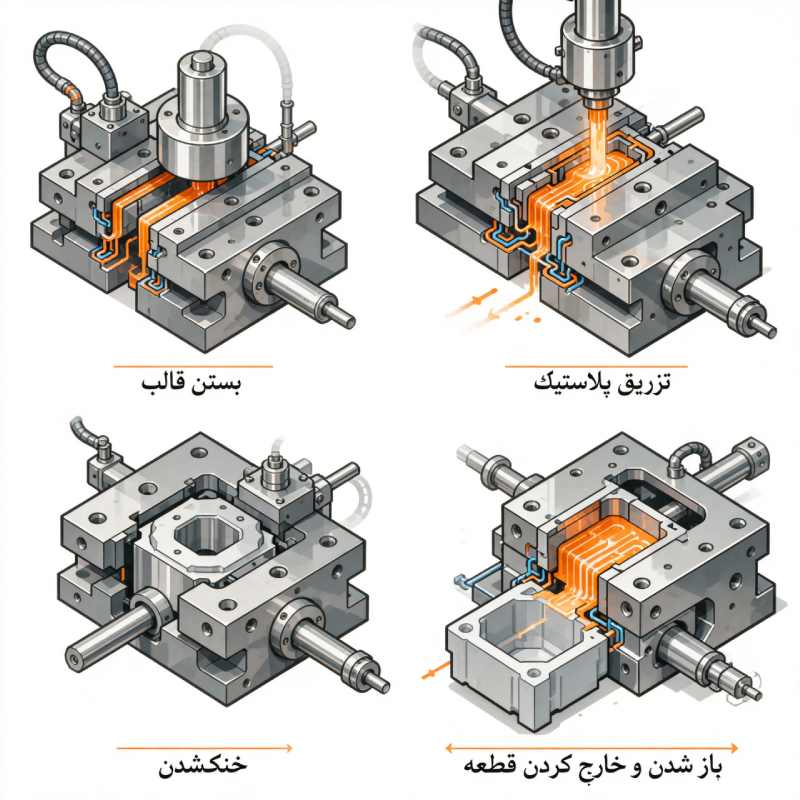
زمان چرخه کل = زمان بسته شدن قالب + زمان تزریق + زمان نگهداری + زمان خنک کاری + زمان باز شدن قالب و خروج قطعه
اهمیت این محاسبه در آنجاست که هر ثانیه صرفه جویی شده در زمان چرخه، در تولید انبوه می تواند به طور مستقیم بر ظرفیت تولید روزانه و سودآوری کارخانه تأثیر بگذارد. به همین دلیل، بهینه سازی زمان چرخه تزریق پلاستیک نه تنها یک اقدام فنی، بلکه یک تصمیم استراتژیک اقتصادی نیز به شمار می رود. بسیاری از کارخانه های تولیدی با تحلیل دقیق سیکل تزریق پلاستیک و شناسایی گلوگاه های زمانی، توانسته اند بهره وری خود را به طور محسوسی افزایش دهند.
مراحل مختلف سیکل تزریق پلاستیک کدامند؟
برای رسیدن به بهینه سازی زمان چرخه تزریق پلاستیک، ابتدا باید مراحل مختلف این فرآیند را به خوبی بشناسیم. سیکل تزریق پلاستیک از پنج مرحله اصلی تشکیل شده که هر یک نقش متفاوتی در زمان کل چرخه دارند.
زمان بسته شدن قالب
اولین مرحله از زمان چرخه تزریق، بسته شدن قالب است. در این مرحله، دو نیمه قالب به یکدیگر نزدیک شده و با فشار مشخصی بسته می شوند تا آماده تزریق مذاب شوند. سرعت حرکت صفحات دستگاه و سیستم هیدرولیک یا سروموتور دستگاه تزریق، تاثیر مستقیمی بر طول این مرحله دارد. اگرچه این بخش معمولاً کوتاه ترین قسمت سیکل تزریق پلاستیک است، اما در دستگاه های قدیمی تر می تواند زمان قابل توجهی مصرف کند.
زمان تزریق و پر شدن قالب
در این مرحله، مواد مذاب پلاستیک تحت فشار بالا وارد حفره قالب می شود. زمان تزریق به عواملی مانند سرعت تزریق، ویسکوزیته مواد، طراحی سیستم راهگاهی و ضخامت قطعه بستگی دارد. کنترل دقیق سرعت تزریق در این مرحله اهمیت زیادی دارد، زیرا سرعت بسیار بالا می تواند باعث ایجاد عیوبی مانند جت مارک یا سوختگی مواد شود و سرعت بسیار پایین نیز باعث افزایش بی مورد زمان چرخه می شود.
زمان نگهداری و فشار
پس از پر شدن قالب، فشار نگهداری (Holding Pressure) اعمال می شود تا مواد مذاب فشرده شده و از بروز نقایصی مانند فرورفتگی سطحی (Sink Mark) جلوگیری شود. زمان نگهداری باید به اندازه کافی طولانی باشد تا دروازه ورودی (Gate) منجمد شود، اما نه بیشتر از حد نیاز، چرا که طولانی شدن بی مورد این مرحله مستقیماً بر افزایش زمان چرخه تزریق پلاستیک تاثیر می گذارد.
زمان خنک کاری
زمان خنک کاری قالب معمولاً طولانی ترین بخش سیکل تزریق پلاستیک است. در این مرحله، قطعه درون قالب باید به اندازه کافی سرد و منجمد شود تا هنگام خروج، تغییر شکل ندهد. طراحی نامناسب سیستم خنک کاری در این مرحله می تواند بیشترین اتلاف زمانی را در کل چرخه ایجاد کند. بنابراین، در برنامه های بهینه سازی زمان چرخه تزریق پلاستیک، بررسی عملکرد سیستم خنک کاری اهمیت ویژه ای دارد.
زمان باز شدن و خروج قطعه
آخرین مرحله شامل باز شدن قالب و خروج قطعه نهایی توسط سیستم پران (Ejector) است. اگرچه این مرحله معمولاً کوتاه است، اما طراحی نامناسب سیستم پران یا سرعت پایین باز شدن قالب می تواند به طور غیرمستقیم زمان چرخه را افزایش دهد.
بیشتر بخوانید؛ راهنمای برآورد هزینه تزریق پلاستیک و تولید قطعه
کدام بخش سیکل بیشترین زمان را مصرف می کند؟
بر اساس تجربه صنعتی و مطالعات متعدد، زمان خنک کاری معمولاً بین ۵۰ تا ۸۰ درصد از کل زمان چرخه تزریق پلاستیک را به خود اختصاص می دهد. این موضوع نشان می دهد که برای بهینه سازی زمان چرخه تزریق پلاستیک، تمرکز اصلی مهندسان فرآیند باید بر بهبود سیستم خنک کاری قالب باشد.
در مقابل، زمان بسته شدن و باز شدن قالب معمولاً سهم کمتری از زمان چرخه را تشکیل می دهند، هرچند در دستگاه های با فناوری قدیمی، این بخش ها نیز می توانند قابل بهبود باشند. شناخت دقیق سهم هر مرحله از سیکل تزریق پلاستیک، اولین گام برای اولویت بندی اقدامات بهینه سازی است.
چگونه زمان خنک کاری قالب را کاهش دهیم؟
از آنجا که خنک کاری بیشترین سهم را در زمان چرخه دارد، کاهش زمان خنک کاری تأثیرگذارترین اقدام برای بهینه سازی زمان چرخه تزریق پلاستیک محسوب می شود. برخی از راهکارهای موثر در این زمینه عبارتند از:
بهبود طراحی کانال های خنک کننده: کانال های خنک کننده باید به گونه ای طراحی شوند که به طور یکنواخت در اطراف حفره قالب توزیع شوند تا انتقال حرارت به صورت متعادل انجام شود.
استفاده از خنک کاری همدما (Conformal Cooling): این فناوری با استفاده از چاپ سه بعدی فلزی، کانال هایی متناسب با شکل قطعه ایجاد می کند که سرعت خنک کاری را به طور قابل توجهی افزایش می دهد.
کنترل دقیق دبی و دمای آب خنک کننده: افزایش سرعت جریان آب و کنترل دمای ورودی آن می تواند بازدهی خنک کاری قالب را بهبود بخشد.
استفاده از مواد قالب با هدایت حرارتی بالا: انتخاب فولادهای مخصوص با ضریب هدایت حرارتی بالاتر، به کاهش زمان خنک کاری کمک می کند.
با اجرای این راهکارها، می توان بخش قابل توجهی از زمان چرخه تزریق پلاستیک را کاهش داد و مسیر بهینه سازی زمان چرخه تزریق پلاستیک را بدون آنکه کیفیت نهایی قطعه تحت تاثیر قرار گیرد، بهبود بخشید.
تاثیر دمای قالب بر زمان چرخه تزریق
دمای قالب یکی از پارامترهای کلیدی است که تاثیر مستقیمی بر زمان چرخه دارد. اگر دمای قالب بیش از حد بالا باشد، زمان لازم برای انجماد و خنک شدن قطعه افزایش می یابد و در نتیجه سیکل تزریق پلاستیک طولانی تر می شود. از سوی دیگر، دمای بسیار پایین قالب نیز می تواند باعث پر نشدن کامل حفره قالب یا ایجاد خطوط جوش (Weld Line) شود.
به همین دلیل، تنظیم دقیق و متعادل دمای قالب متناسب با نوع ماده پلاستیکی مورد استفاده، یکی از اصول مهم در بهینه سازی زمان چرخه تزریق پلاستیک است. استفاده از سیستم های کنترل دمای هوشمند (Mold Temperature Controller) به مهندسان فرآیند کمک می کند تا دمای قالب را در محدوده بهینه نگه دارند و از نوسانات حرارتی جلوگیری کنند.
بهینه سازی سرعت و فشار تزریق
سرعت تزریق و فشار تزریق دو پارامتر مهم دیگر هستند که در کنار دمای مذاب، نقش مهمی در طول زمان چرخه ایفا می کنند. افزایش بیش از حد سرعت تزریق ممکن است باعث ایجاد عیوبی مانند فلش (Flash) یا سوختگی مواد شود، در حالی که سرعت بسیار پایین نیز زمان پر شدن قالب را بی جهت افزایش می دهد.
فشار تزریق نیز باید متناسب با نوع ماده و طراحی قالب تنظیم شود. فشار بسیار بالا می تواند به قالب آسیب برساند و فشار پایین نیز باعث ایجاد نقص در پرشدگی قطعه می شود. تعادل میان سرعت تزریق، فشار تزریق و دمای مذاب، یکی از مهم ترین فاکتورهای فنی در دستیابی به کوتاه ترین زمان چرخه ممکن، بدون افت کیفیت قطعه است.
توصیه می شود از نمودارهای فرآیندی (Process Window) برای یافتن ترکیب بهینه سرعت و فشار تزریق استفاده شود تا ضمن حفظ کیفیت، زمان چرخه تزریق پلاستیک نیز به حداقل برسد. این رویکرد می تواند نقش مهمی در بهینه سازی زمان چرخه تزریق پلاستیک و کنترل همزمان کیفیت و سرعت تولید داشته باشد.
نقش طراحی سیستم خنک کاری در کاهش زمان سیکل
طراحی صحیح سیستم خنک کاری قالب از همان مرحله طراحی قالب باید مورد توجه قرار گیرد. بسیاری از مشکلات مربوط به طولانی شدن زمان خنک کاری، ریشه در طراحی نادرست کانال های خنک کننده در مرحله ساخت قالب دارند.
فاصله مناسب کانال های خنک کننده از سطح حفره قالب، قطر مناسب کانال ها و آرایش صحیح مسیر جریان آب، همگی از عواملی هستند که بر راندمان خنک کاری تأثیر می گذارند. در قطعاتی با ضخامت متغیر یا هندسه پیچیده، طراحی هوشمندانه سیستم خنک کاری میتواند تفاوت چشمگیری در کاهش زمان چرخه ایجاد کند.
استفاده از نرم افزارهای شبیه سازی تزریق پلاستیک (مانند Moldflow) نیز به مهندسان کمک می کند تا پیش از ساخت قالب، نقاط داغ (Hot Spot) را شناسایی کرده و طراحی سیستم خنک کاری را بهینه کنند. چنین تحلیل هایی می توانند بخشی از فرآیند بهینه سازی زمان چرخه تزریق پلاستیک باشند و از اصلاحات پرهزینه پس از ساخت قالب جلوگیری کنند.
تاثیر مواد اولیه و ضخامت قطعه بر زمان چرخه
نوع ماده پلاستیکی مورد استفاده، تاثیر مستقیمی بر زمان چرخه تزریق پلاستیک دارد. مواد مختلف دارای ضریب هدایت حرارتی، نقطه ذوب و ویسکوزیته متفاوتی هستند که بر سرعت پر شدن قالب و زمان خنک کاری اثر می گذارند. برای مثال، موادی مانند پلی اتیلن معمولاً سریع تر از موادی مانند پلی کربنات خنک می شوند.
ضخامت قطعه نیز یکی دیگر از عوامل مهم است. قطعاتی با ضخامت بیشتر، به زمان خنک کاری طولانی تری نیاز دارند، زیرا انتقال حرارت از مرکز قطعه به سطح آن زمان برتر است. به همین دلیل، طراحان قطعه باید از همان ابتدا تلاش کنند ضخامت دیواره ها را تا حد امکان یکنواخت و بهینه طراحی کنند تا هم کیفیت قطعه حفظ شود و هم امکان کاهش زمان چرخه فراهم گردد.
اشتباهات رایج در کاهش زمان سیکل تزریق
در مسیر بهینه سازی زمان چرخه تزریق پلاستیک، برخی اشتباهات رایج می توانند نتیجه معکوس داشته باشند یا کیفیت قطعه را تحت تاثیر قرار دهند:
کاهش بیش از حد زمان خنک کاری بدون بررسی دمای واقعی قطعه، که منجر به تغییر شکل قطعه پس از خروج از قالب می شود.
افزایش بی رویه سرعت تزریق بدون توجه به نوع ماده و طراحی راهگاه، که باعث بروز عیوب سطحی می شود.
نادیده گرفتن نگهداری دوره ای سیستم خنک کاری، که با گذشت زمان باعث رسوب گذاری در کانال ها و کاهش راندمان خنک کاری می شود.
تنظیم نادرست دمای مذاب، که هم بر زمان تزریق و هم بر زمان خنک کاری تأثیر منفی می گذارد.
عدم استفاده از داده های واقعی فرآیند و تکیه صرف بر تجربه، به جای استفاده از ابزارهای اندازه گیری و شبیه سازی دقیق.
آگاهی از این اشتباهات به مهندسان فرآیند کمک می کند تا در مسیر کاهش زمان سیکل، تصمیمات آگاهانه تری بگیرند و فرآیند بهینه سازی زمان چرخه تزریق پلاستیک را بر اساس داده های واقعی پیش ببرند.
چگونه زمان سیکل را بدون کاهش کیفیت قطعه کاهش دهیم؟
هدف نهایی از بهینه سازی زمان چرخه تزریق پلاستیک، افزایش سرعت تولید بدون افت کیفیت قطعه است. برای دستیابی به این تعادل، رعایت نکات زیر توصیه می شود:
- تحلیل دقیق هر یک از مراحل سیکل تزریق پلاستیک و شناسایی گلوگاه های زمانی
- بهینه سازی طراحی سیستم خنک کاری قالب با استفاده از فناوری های نوین مانند خنک کاری همدما
- تنظیم دقیق پارامترهای فرآیندی شامل دمای قالب، دمای مذاب، فشار تزریق و سرعت تزریق
- استفاده از سیستم های کنترل و پایش لحظه ای فرآیند تزریق برای شناسایی انحرافات
- بررسی و به روزرسانی منظم قالب و رفع مشکلات فرسودگی یا رسوب در کانال های خنک کننده
- آموزش اپراتورها و مهندسان فرآیند برای درک بهتر تأثیر متقابل پارامترهای مختلف بر زمان چرخه
با رعایت این اصول، می توان به طور همزمان هم افزایش سرعت تولید و هم حفظ کیفیت استاندارد قطعات را تضمین کرد، که هدف نهایی هر برنامه بهینه سازی در صنعت تزریق پلاستیک است. در این میان، بهینه سازی زمان چرخه تزریق پلاستیک زمانی بیشترین اثربخشی را دارد که تمام مراحل فرآیند به صورت یکپارچه بررسی شوند.
سوالات متداول
بهینه سازی زمان چرخه تزریق پلاستیک چه تاثیری بر هزینه تولید دارد؟
کاهش زمان چرخه به معنای تولید تعداد بیشتر قطعه در واحد زمان است، که این موضوع هزینه ثابت هر قطعه (مانند هزینه انرژی و استهلاک دستگاه) را کاهش می دهد و مستقیماً بر سودآوری تولید اثر می گذارد.
چرا زمان خنک کاری بیشترین سهم را در زمان چرخه دارد؟
به دلیل ماهیت فرآیند انجماد پلاستیک، انتقال حرارت از داخل قطعه به سطح آن زمان بر است و این فرآیند فیزیکی نمی تواند به طور نامحدود تسریع شود، مگر با بهبود طراحی سیستم خنک کاری.
آیا افزایش فشار تزریق همیشه باعث کاهش زمان چرخه می شود؟
خیر، افزایش بی رویه فشار تزریق می تواند باعث بروز عیوبی مانند فلش یا آسیب به قالب شود؛ فشار تزریق باید متناسب با طراحی قالب و نوع ماده تنظیم گردد.
استفاده از خنک کاری هم دما چقدر می تواند زمان چرخه را کاهش دهد؟
بسته به هندسه قطعه و طراحی قالب، این فناوری می تواند زمان خنک کاری را به طور قابل توجهی کاهش دهد، هرچند میزان دقیق آن به شرایط خاص هر پروژه بستگی دارد.
آیا ضخامت قطعه قابل تغییر برای کاهش زمان چرخه است؟
در مرحله طراحی محصول، طراحان می توانند با یکنواخت سازی ضخامت دیواره ها و کاهش ضخامت های غیرضروری، به کاهش زمان خنک کاری و در نتیجه کاهش زمان چرخه کمک کنند.
در نهایت، بهینه سازی زمان چرخه تزریق پلاستیک فرایندی چند بعدی است که نیازمند بررسی دقیق تمام مراحل سیکل تزریق پلاستیک، از زمان بسته شدن قالب تا خروج قطعه نهایی است. با تمرکز بر بهبود سیستم خنک کاری، تنظیم دقیق دما و فشار، و اجتناب از اشتباهات رایج، کارخانه های تولیدی می توانند ضمن افزایش سرعت تولید، کیفیت محصول نهایی را نیز حفظ کنند.

بدون دیدگاه