یکی از رایج ترین و در عین حال چالش برانگیزترین عیوب ظاهری و سازه ای در فرآیند تولید قطعات پلاستیکی، خط جوش در تزریق پلاستیک است. این عیب که در صنعت با نام Weld Line یا Weld Seam نیز شناخته می شود، می تواند علاوه بر آسیب به ظاهر قطعه، استحکام مکانیکی آن را نیز به طور محسوسی کاهش دهد. شناخت علل ایجاد این عیب و راهکارهای پیشگیری از آن، برای مهندسان طراحی قالب و اپراتورهای دستگاه تزریق، از اهمیت بالایی برخوردار است. در این مقاله به طور کامل بررسی می کنیم که خط جوش چگونه ایجاد می شود و چه اقداماتی برای جلوگیری یا کاهش آن موثر است.
خط جوش در تزریق پلاستیک چیست؟
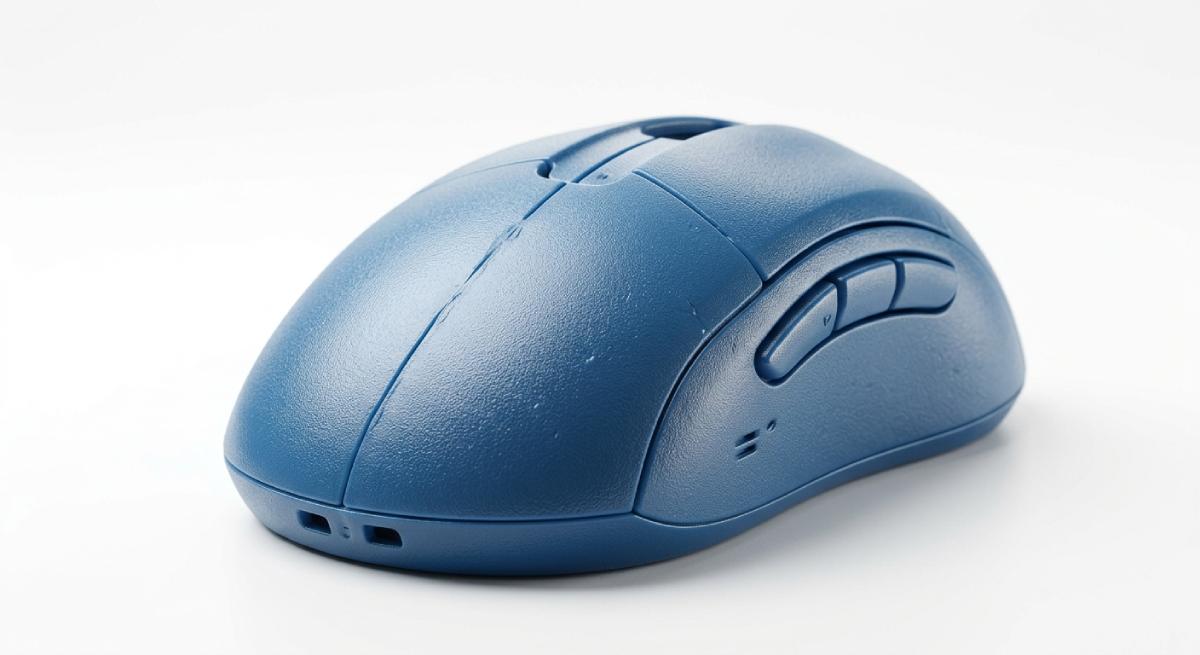
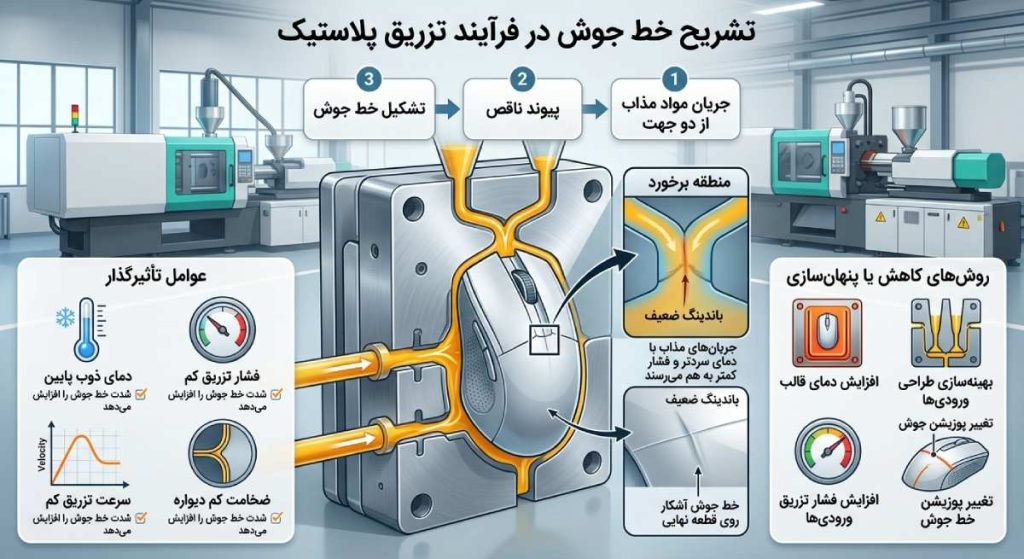
خط جوش پلاستیک یا Weld Line، خطی است که در نقطه یا نقاطی از سطح قطعه پلاستیکی، در محل برخورد دو یا چند جبهه مذاب پلاستیک با یکدیگر ایجاد می شود. این پدیده معمولاً زمانی رخ می دهد که مواد مذاب از دو یا چند مسیر مختلف در داخل حفره قالب جریان یافته و در نقطه ای با یکدیگر تلاقی می کنند. اگر این دو جبهه مذاب در زمان برخورد، دمای کافی و اتصال مولکولی مناسبی نداشته باشند، نتیجه آن یک خط مرئی و گاهی ضعیف از نظر مکانیکی روی سطح یا داخل قطعه خواهد بود.برای کنترل خط جوش در تزریق پلاستیک باید مسیر حرکت جبهه های مذاب و نقاط احتمالی برخورد آن ها در داخل حفره قالب به دقت بررسی شود.
این عیب از دسته عیوب تزریق پلاستیک محسوب می شود که هم جنبه زیبایی شناختی (Cosmetic) و هم جنبه عملکردی (Functional) دارد. از نظر ظاهری، خط جوش می تواند به صورت یک خط باریک، تغییر رنگ جزئی یا تفاوت بافت سطحی در قطعه دیده شود. از نظر مکانیکی نیز، محل خط جوش معمولاً نقطه ای ضعیف تر نسبت به سایر بخش های قطعه محسوب می شود، زیرا پیوند مولکولی در این ناحیه به طور کامل شکل نگرفته است.
نکته مهم این است که خط جوش با «جوش سرد پلاستیک» (Cold Weld) تفاوت دارد، هرچند این دو اصطلاح گاهی به اشتباه به جای یکدیگر استفاده می شوند. جوش سرد به حالتی اطلاق می شود که دو جبهه مذاب با دمای بسیار پایین تر از حد استاندارد به یکدیگر می رسند و عملاً هیچ گونه اتصال مولکولی مناسبی شکل نمی گیرد؛ این حالت معمولاً منجر به ضعف شدیدتر و حتی شکنندگی در محل اتصال می شود.
خط جوش چگونه در قطعه پلاستیکی ایجاد می شود؟
برای درک بهتر مکانیزم ایجاد خط جوش، باید نحوه جریان مذاب در داخل حفره قالب را بررسی کرد. هنگامی که پلاستیک مذاب از طریق گیت وارد حفره قالب می شود، بسته به هندسه قطعه، ممکن است با موانعی مانند سوراخ ها، بریدگی ها، تغییرات ضخامت یا حضور بیش از یک گیت تزریق مواجه شود. در چنین شرایطی، جریان مذاب به دو یا چند شاخه تقسیم شده و هر کدام مسیر جداگانه ای را طی می کنند.
این شاخه های جدا شده، پس از عبور از موانع یا طی مسیرهای متفاوت، در نقطه ای مجدداً به یکدیگر می رسند و باید با هم ترکیب شوند تا قطعه یکپارچه ای شکل بگیرد. اگر این دو جبهه مذاب در لحظه برخورد، دما، فشار و سرعت مناسبی نداشته باشند، پیوند کاملی بین مولکول های پلیمری دو جبهه شکل نمی گیرد و همین موضوع، منشأ اصلی ایجاد خط جوش است.
عوامل متعددی بر کیفیت این پیوند تأثیر می گذارند، از جمله میزان افت دمایی مذاب در طول مسیر، فاصله ای که هر جبهه مذاب طی کرده است، و شرایط سطحی قالب در محل برخورد. هرچه مسیر طی شده توسط مذاب طولانی تر باشد یا موانع بیشتری در مسیر وجود داشته باشد، احتمال افت دما و در نتیجه بروز خط جوش ضعیف تر، افزایش می یابد.هرگونه تغییر در مسیر جریان، دمای مذاب یا شرایط پرشدن قالب میتواند بر محل و شدت خط جوش در تزریق پلاستیک تأثیر بگذارد.شاید دوست داشته باشید؛ علت ایجاد فرورفتگی روی قطعات پلاستیکی چیست؟
مهم ترین عوامل ایجاد خط جوش چیست؟
عیب خط جوش معمولاً نتیجه ترکیبی از چند عامل فنی و طراحی است که در ادامه به مهم ترین آن ها اشاره می شود:
دمای پایین مذاب: کاهش دما در طول مسیر جریان، باعث افزایش ویسکوزیته مذاب و ضعیف تر شدن پیوند در محل برخورد جبهه ها می شود.
دمای پایین قالب: قالب سرد باعث افت سریع تر دمای مذاب در تماس با دیواره های حفره می شود و فرصت کافی برای اتصال مناسب دو جبهه را کاهش می دهد.
سرعت تزریق نامناسب: سرعت پایین تزریق، زمان بیشتری برای افت دما در طول مسیر فراهم می کند.
فشار تزریق ناکافی: فشار پایین می تواند از فشرده سازی مناسب مذاب در محل برخورد جبهه ها جلوگیری کند.
طراحی نامناسب قالب: موقعیت نادرست گیت، طراحی ضعیف راهگاه یا عدم وجود سیستم تهویه مناسب، همگی می توانند احتمال بروز خط جوش را افزایش دهند.
هندسه پیچیده قطعه: وجود سوراخ ها، بریدگی ها یا تغییرات ناگهانی ضخامت در طراحی قطعه، مسیرهای جریان چندگانه ایجاد می کند که خود زمینه ساز بروز خط جوش است.
انتخاب نامناسب مواد اولیه: برخی پلیمرها به دلیل خواص جریان پذیری ضعیف تر، بیشتر مستعد بروز خط جوش هستند.
شناخت دقیق این عوامل، اولین گام در طراحی راهکارهای موثر برای جلوگیری از خط جوش است.در نتیجه، بررسی همزمان پارامترهای دستگاه، طراحی قالب و ویژگیهای مواد برای شناسایی علت اصلی خط جوش در تزریق پلاستیک ضروری است.
تاثیر دمای مذاب و قالب بر ایجاد خط جوش
دمای مذاب و دمای قالب از مهم ترین متغیرهای فرایندی هستند که تاثیر مستقیمی بر کیفیت اتصال در محل خط جوش دارند. هرچه دمای مذاب در لحظه ورود به حفره قالب بالاتر باشد (البته در محدوده مجاز پردازش هر پلیمر)، ویسکوزیته آن کاهش یافته و جریان پذیری بهتری خواهد داشت. این موضوع باعث می شود مذاب بتواند مسیر طولانی تری را بدون افت شدید دما طی کند و در محل برخورد جبهه ها، همچنان دمای کافی برای ایجاد پیوند مولکولی مناسب داشته باشد.تنظیم صحیح دمای مذاب یکی از موثرترین اقدامات برای کاهش شدت خط جوش در تزریق پلاستیک در قطعات تولیدی است.
از سوی دیگر، دمای قالب نیز نقش مهمی در این فرایند دارد. قالب های با دمای پایین تر، باعث سرد شدن سریع تر لایه های سطحی مذاب در تماس با دیواره حفره می شوند. این سرد شدن سریع، به ویژه در نواحی دورتر از گیت (که مذاب پیش از رسیدن به آن ها، دمای بیشتری از دست داده است)، احتمال ایجاد خط جوش ضعیف را افزایش می دهد.
توصیه می شود دمای مذاب و قالب بر اساس مشخصات فنی هر نوع پلیمر (که معمولاً توسط تولیدکننده مواد اولیه ارائه می شود) به دقت تنظیم شود. افزایش بیش از حد دما نیز می تواند مشکلات دیگری مانند تخریب حرارتی مواد یا افزایش زمان سیکل تولید ایجاد کند، بنابراین یافتن نقطه بهینه دمایی، نیازمند آزمایش و تنظیم دقیق است.بنابراین پیش از افزایش یا کاهش دما، باید مشخصات فنی پلیمر و تأثیر تغییرات دمایی بر خط جوش در تزریق پلاستیک بررسی شود.
تنظیم سرعت و فشار تزریق برای کاهش خط جوش
سرعت تزریق و فشار تزریق از دیگر پارامترهای کلیدی در تنظیمات دستگاه تزریق هستند که تاثیر مستقیمی بر کیفیت خط جوش دارند.انتخاب سرعت مناسب تزریق باید به گونهای باشد که ضمن جلوگیری از عیوب دیگر، شرایط مناسبی برای کاهش خط جوش در تزریق پلاستیک فراهم شود.
افزایش سرعت تزریق، زمان طی مسیر توسط مذاب را کاهش می دهد و در نتیجه، فرصت کمتری برای افت دمای مذاب پیش از رسیدن به نقطه برخورد جبهه ها وجود خواهد داشت. این موضوع معمولاً منجر به بهبود کیفیت اتصال در محل خط جوش می شود. با این حال، افزایش بیش از حد سرعت می تواند مشکلاتی مانند ایجاد پرزهای هوا (Air Trap)، سوختگی سطحی یا جت فلو (Jetting) ایجاد کند، بنابراین تنظیم سرعت باید متعادل و متناسب با هندسه قطعه انجام شود.
فشار تزریق نیز نقش مهمی در فشرده سازی مناسب مذاب در محل برخورد جبهه ها دارد. فشار کافی می تواند به حذف حباب های هوا و بهبود تراکم مولکولی در ناحیه خط جوش کمک کند. همچنین فشار نگهدارنده (Holding Pressure) در مرحله پس از پرشدن حفره قالب نیز باید به درستی تنظیم شود تا از افت حجمی و تشکیل نقاط ضعیف در محل اتصال جبهه ها جلوگیری شود.
به طور کلی، ترکیب مناسب سرعت بالا در مرحله پرشدن اولیه و فشار کافی در مرحله نگهداری، یکی از موثرترین راهکارهای فرایندی برای کاهش شدت و بهبود کیفیت خط جوش محسوب می شود.
نقش طراحی قالب در جلوگیری از خط جوش
فراتر از تنظیمات دستگاه، طراحی قالب تزریق نقش بنیادین و اغلب تعیین کننده تری در بروز یا عدم بروز خط جوش دارد. اصلاحات طراحی معمولاً راه حل های پایدارتری نسبت به تنظیمات فرآیندی صرف ارائه می دهند.
محل قرارگیری گیت
محل گیت تزریق، مستقیماً بر مسیر جریان مذاب و در نتیجه محل و شدت خط جوش تأثیر می گذارد. طراحان قالب باید با شبیه سازی جریان مذاب (با نرم افزارهایی مانند Moldflow)، موقعیت بهینه گیت را طوری تعیین کنند که مسیرهای جریان تا حد امکان کوتاه و متقارن باشند. همچنین در صورت امکان، بهتر است خط جوش در نواحی کم اهمیت از نظر ظاهری یا سازه ای قطعه شکل بگیرد، نه در سطوح نمایان یا نقاط تحت تنش مکانیکی بالا.انتخاب صحیح محل گیت میتواند مسیر برخورد جبهههای مذاب را تغییر داده و به کاهش شدت خط جوش در تزریق پلاستیک کمک کند.
طراحی راهگاه
طراحی راهگاه (Runner System) نیز تاثیر مهمی بر دمای مذاب در لحظه ورود به حفره اصلی دارد. راهگاه های با طول بیش از حد یا سطح مقطع نامناسب، می توانند باعث افت دمایی بیشتر مذاب پیش از رسیدن به حفره شوند. بهینه سازی طول، سطح مقطع و مسیر راهگاه، به حفظ دمای یکنواخت تر مذاب و در نتیجه کاهش شدت خط جوش کمک می کند.
سیستم تهویه قالب
یکی از عوامل کمتر شناخته شده اما بسیار موثر در کیفیت خط جوش، سیستم تهویه (Venting) قالب است. در محل برخورد دو جبهه مذاب، هوای محبوس شده باید بتواند به سرعت از حفره خارج شود؛ در غیر این صورت، این هوا مانع از اتصال کامل دو جبهه مذاب شده و کیفیت خط جوش را بدتر می کند. طراحی کانال های تهویه مناسب، دقیقاً در محل مورد انتظار برخورد جبهه های مذاب، می تواند به طور محسوسی کیفیت اتصال را بهبود بخشد.
انتخاب مواد اولیه مناسب برای کاهش خط جوش
خواص جریان پذیری و رفتار حرارتی مواد اولیه پلیمری، تأثیر قابل توجهی بر شدت خط جوش دارد. برخی نکات کلیدی در این زمینه عبارتند از:
شاخص جریان مذاب (MFI): پلیمرهایی با شاخص جریان بالاتر، معمولاً جریان پذیری بهتری داشته و احتمال بروز خط جوش ضعیف در آن ها کمتر است.
افزودنی های بهبوددهنده جریان: برخی افزودنی های روان کننده می توانند جریان پذیری مذاب را بهبود بخشیده و کیفیت اتصال در محل خط جوش را افزایش دهند.
پرهیز از الیاف تقویتی بیش از حد: استفاده از فایبرگلاس یا سایر مواد تقویتی، اگرچه استحکام کلی قطعه را افزایش می دهد، اما می تواند در محل خط جوش، به دلیل جهت گیری نامناسب الیاف، باعث ضعف بیشتر شود. در طراحی قطعات حساس، باید تعادل مناسبی بین میزان تقویت کننده و کیفیت خط جوش برقرار شود.
رطوبت زدایی مناسب مواد اولیه: رطوبت باقیمانده در گرانول های پلیمری می تواند کیفیت جریان مذاب را کاهش داده و بر شدت خط جوش تاثیر منفی بگذارد؛ خشک کردن مناسب مواد پیش از تزریق، اهمیت بالایی دارد.
پیش از انتخاب گرید مواد، بهتر است تأثیر خواص جریان و رفتار حرارتی آن بر احتمال ایجاد خط جوش در تزریق پلاستیک نیز بررسی شود.
چگونه خط جوش موجود روی قطعه را کاهش دهیم؟
برای کاهش خط جوش در تزریق پلاستیک باید ابتدا علت اصلی ایجاد آن مشخص شود و سپس پارامترهای فرایندی یا طراحی قالب به صورت کنترل شده اصلاح شوند. در مواردی که امکان تغییر طراحی قالب وجود ندارد یا قطعه در حال تولید است، می توان با اقدامات زیر برای رفع خط جوش یا کاهش شدت آن اقدام کرد:
- افزایش تدریجی دمای مذاب و قالب: در محدوده مجاز پردازش پلیمر، افزایش دما می تواند کیفیت اتصال را بهبود بخشد.
- افزایش سرعت تزریق در مرحله پرشدن اولیه: کاهش زمان طی مسیر توسط مذاب، افت دمایی کمتری در پی خواهد داشت.
- بازبینی سیستم تهویه در محل خط جوش: بررسی و در صورت نیاز، اضافه کردن یا اصلاح کانال های تهویه در محل مورد انتظار برخورد جبهه ها.
- تنظیم فشار نگهدارنده: افزایش زمان و میزان فشار نگهدارنده می تواند به فشرده سازی بهتر مواد در محل خط جوش کمک کند.
- استفاده از گاز کمکی (Gas-Assisted Injection) در موارد خاص: در برخی طراحی های پیچیده، استفاده از فناوری تزریق با کمک گاز می تواند به کاهش خط جوش در نواحی حساس کمک کند.
اشتباهات رایج در تنظیم دستگاه تزریق پلاستیک
آگاهی از اشتباهات متداول در تنظیمات فرآیندی، می تواند به جلوگیری از تشدید مشکل خط جوش کمک کند:
کاهش بیش از حد دما به بهانه کاهش زمان سیکل: برخی اپراتورها برای افزایش سرعت تولید، دمای مذاب یا قالب را پایین تر از حد بهینه تنظیم می کنند که مستقیماً کیفیت خط جوش را کاهش می دهد.
نادیده گرفتن نیاز به شبیه سازی جریان مذاب پیش از ساخت قالب: بسیاری از مشکلات خط جوش، در صورت انجام شبیه سازی دقیق در مرحله طراحی، قابل پیش بینی و اصلاح بودند.
عدم توجه به سیستم تهویه در باز طراحی قالب: تغییر هندسه قطعه بدون بازبینی سیستم تهویه متناسب، می تواند مشکلات جدیدی در محل خط جوش ایجاد کند.
استفاده از مواد اولیه بدون بررسی شاخص جریان مناسب: انتخاب پلیمر بدون توجه به خواص جریان پذیری، می تواند حتی با بهترین تنظیمات دستگاه نیز منجر به خط جوش قابل مشاهده شود.
تنظیم سرعت و فشار بدون آزمایش تدریجی: تغییرات ناگهانی و بزرگ در پارامترهای فرآیندی، به جای تنظیم گام به گام، می تواند نتایج غیرقابل پیش بینی و ناپایدار ایجاد کند.
سوالات متداول
۱. آیا خط جوش همیشه باعث ضعف مکانیکی قطعه می شود؟
همیشه به یک اندازه نیست، اما در بیشتر موارد، محل خط جوش از نظر استحکام کشش و ضربه، ضعیف تر از سایر نقاط قطعه است و باید در طراحی قطعات تحت بار مکانیکی مورد توجه قرار گیرد.
۲. آیا می توان خط جوش را به طور کامل حذف کرد؟
در بسیاری از قطعات با هندسه پیچیده یا چند گیتی، حذف کامل خط جوش دشوار است، اما با بهینه سازی طراحی قالب و تنظیمات فرآیندی می توان شدت و اثرات منفی آن را به حداقل رساند.
۳. چرا برخی قطعات بیشتر از سایرین دچار خط جوش می شوند؟
قطعاتی با سوراخ های متعدد، تغییرات ضخامت زیاد یا تعداد گیت بیشتر، به دلیل ایجاد مسیرهای جریان چندگانه، بیشتر مستعد بروز خط جوش هستند.
۴. آیا افزایش دمای مذاب همیشه راه حل مناسبی است؟
خیر، افزایش بیش از حد دما می تواند باعث تخریب حرارتی پلیمر، افزایش زمان خنک سازی و سایر مشکلات کیفی شود؛ تنظیم دما باید در محدوده مجاز و بر اساس آزمایش انجام شود.
۵. آیا شبیه سازی جریان مذاب می تواند از بروز خط جوش جلوگیری کند؟
بله، استفاده از نرم افزارهای شبیه سازی پیش از ساخت قالب، به پیش بینی محل و شدت خط جوش کمک کرده و امکان اصلاح طراحی گیت، راهگاه و تهویه را پیش از تولید نهایی فراهم می کند.

بدون دیدگاه