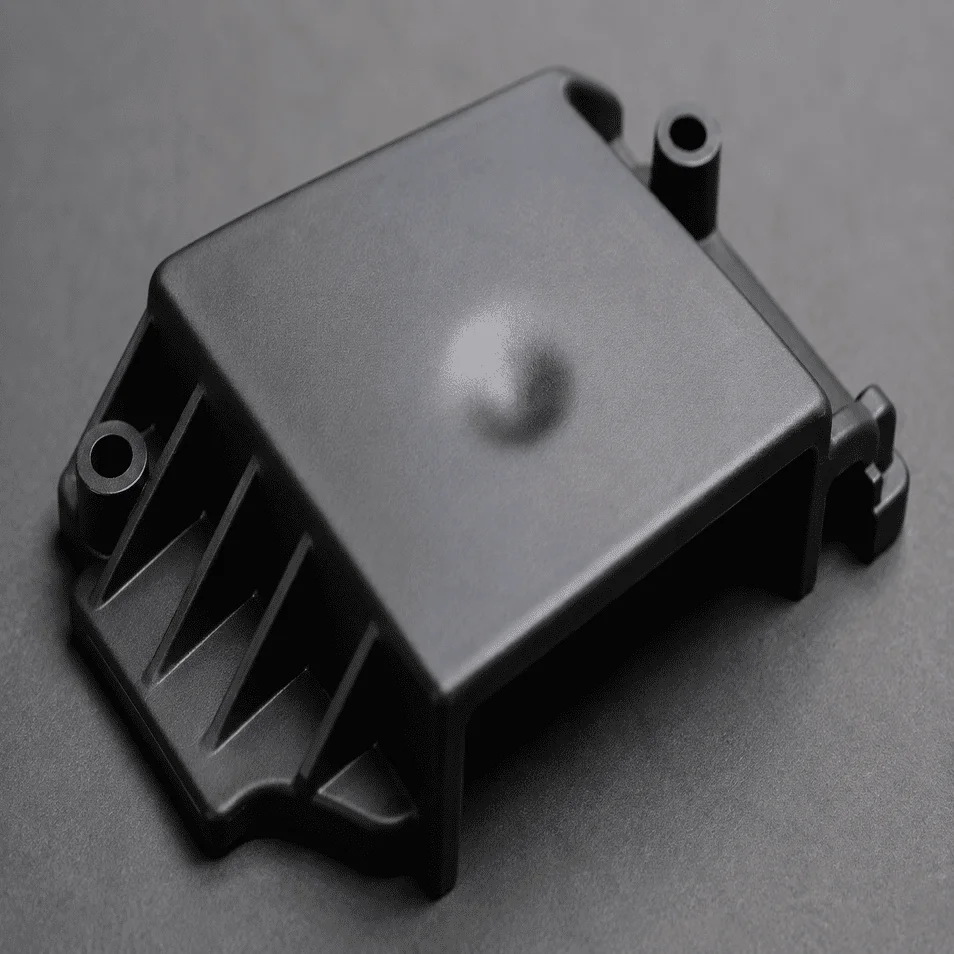
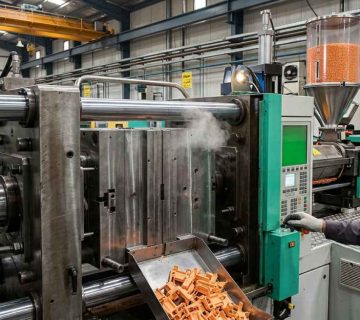
فرورفتگی روی قطعات پلاستیکی یکی از عیوب ظاهری رایج در فرآیند تولید است که معمولاً به شکل یک گودی کمعمق روی سطح قطعه دیده میشود. این مشکل بیشتر در قسمتهایی ظاهر میشود که پشت سطح قطعه، ضخامت بیشتری از ماده وجود دارد؛ برای مثال محل اتصال ریب، پایههای اتصال، بخشهای ضخیم یا تغییر ناگهانی ضخامت دیواره. دلیل اصلی ایجاد این عیب، جمعشدگی متفاوت ماده هنگام سرد شدن است.در فرآیند تزریق پلاستیک، سطح بیرونی قطعه که با دیواره خنک قالب در تماس است زودتر سرد و سفت میشود، درحالیکه بخشهای ضخیمتر درون قطعه برای مدت بیشتری گرم باقی میمانند. با ادامه سرد شدن، ماده داخلی منقبض میشود و ممکن است سطح سفتشده را به سمت داخل بکشد. نتیجه این اتفاق همان فرورفتگی قابل مشاهده روی سطح قطعه است.
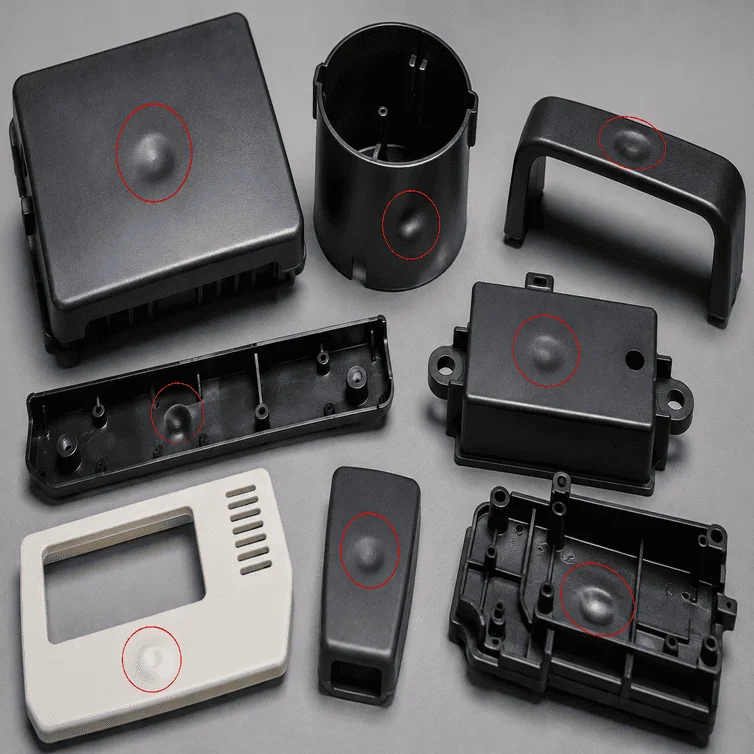
فرورفتگی قطعات پلاستیکی چگونه ایجاد میشود؟
برای درک این عیب، باید به رفتار ماده در زمان سرد شدن توجه کرد. مواد پلیمری هنگام سرد شدن مقداری کاهش حجم دارند. اگر این کاهش حجم در تمام قسمتهای قطعه تقریباً یکسان باشد، معمولاً مشکل قابل توجهی ایجاد نمیشود؛ اما زمانی که یک ناحیه به دلیل ضخامت بیشتر، ماده بیشتری در خود داشته باشد، سرعت سرد شدن و میزان جمعشدگی آن با قسمتهای نازک متفاوت خواهد بود.به همین دلیل فرورفتگی معمولاً در سطحی دیده میشود که در طرف دیگر آن یک قسمت ضخیم، ریب یا پایه اتصال قرار دارد.
مهمترین علت ایجاد فرورفتگی روی قطعات پلاستیکی چیست؟
ضخامت زیاد و غیریکنواخت دیواره
یکی از مهمترین عوامل ایجاد فرورفتگی، وجود قسمتهای ضخیم در طراحی قطعه است. هرچه تجمع ماده در یک ناحیه بیشتر باشد، خنک شدن آن بخش زمان بیشتری میبرد و احتمال جمعشدگی موضعی افزایش پیدا میکند.به همین دلیل در طراحی قطعات بهتر است ضخامت دیواره تا حد امکان یکنواخت باشد و تغییرات ضخامت به شکل تدریجی انجام شود. تغییر ناگهانی از یک دیواره نازک به بخش بسیار ضخیم میتواند احتمال ایجاد فرورفتگی را افزایش دهد.
ضخامت نامناسب ریبها
ریبها برای افزایش استحکام قطعه استفاده میشوند، اما اگر بیش از اندازه ضخیم باشند، تجمع ماده در محل اتصال آنها به دیواره ایجاد میشود. این ناحیه دیرتر خنک میشود و میتواند باعث ایجاد فرورفتگی در سمت مقابل شود.در بسیاری از راهنماهای طراحی، ضخامت ریب حدود ۵۰ تا ۶۰ درصد ضخامت دیواره اصلی پیشنهاد میشود؛ البته مقدار دقیق آن باید براساس جنس ماده و طراحی قطعه تعیین شود.
پایهها و محلهای اتصال ضخیم
پایههای پیچ، محلهای اتصال و قسمتهایی که برای نصب قطعه طراحی شدهاند نیز میتوانند باعث تجمع بیش از حد ماده شوند. اگر این بخشها بهصورت یکپارچه و ضخیم طراحی شوند، احتمال ایجاد فرورفتگی در سطح مقابل افزایش پیدا میکند.
فشار نگهدارنده ناکافی
پس از پر شدن قالب، ماده برای مدتی تحت فشار نگهدارنده قرار میگیرد. این مرحله کمک میکند کاهش حجم ماده هنگام سرد شدن تا حدی جبران شود.اگر فشار نگهدارنده کافی نباشد، ماده موجود در قسمتهای ضخیم فرصت یا توان کافی برای جبران جمعشدگی خود ندارد و احتمال فرورفتگی بیشتر میشود. البته افزایش فشار همیشه راهحل اصلی نیست؛ اگر مشکل از طراحی قطعه باشد، تغییر فشار ممکن است فقط شدت عیب را کاهش دهد.
کوتاه بودن زمان نگهداری
حتی اگر فشار مناسب باشد، کوتاه بودن زمان نگهداری میتواند باعث شود فشار قبل از جبران کامل جمعشدگی از بین برود. زمانی که مسیر ورود ماده به حفره قالب زود بسته شود، انتقال فشار به قسمتهای مختلف نیز محدود میشود. بنابراین زمان نگهداری باید متناسب با ماده، قالب و شرایط تولید تنظیم شود.
جدول راهنمای تشخیص علت فرورفتگی
| محل یا شکل فرورفتگی | علت احتمالی | بخش مورد بررسی |
|---|---|---|
| پشت ریب | ضخامت زیاد ریب | طراحی قطعه |
| پشت پایه اتصال | تجمع ماده | طراحی پایه |
| قسمت ضخیم قطعه | جمعشدگی موضعی | ضخامت دیواره |
| انتهای مسیر جریان | فشار ناکافی | فشار و زمان نگهداری |
| یک سمت قطعه | خنککاری نامتعادل | قالب |
| بعد از خروج از قالب | خنک شدن ناقص | زمان خنککاری |
تأثیر خنککاری قالب بر ایجاد فرورفتگی
خنککاری یکی از عوامل مهم در کنترل این عیب است. اگر قسمتهای مختلف قالب با سرعت یکسانی خنک نشوند، بخشهای مختلف قطعه نیز رفتار یکسانی نخواهند داشت.قسمتهای ضخیم معمولاً دیرتر سرد میشوند و اگر زمان خنککاری بیش از حد کوتاه باشد، قطعه ممکن است پیش از رسیدن به پایداری مناسب از قالب خارج شود. ادامه جمعشدگی پس از خروج میتواند باعث تشدید فرورفتگی شود.
بنابراین افزایش زمان خنککاری در برخی شرایط میتواند مؤثر باشد، اما این اقدام نیز باید با توجه به زمان چرخه و شرایط واقعی تولید انجام شود.
جنس مواد اولیه چه نقشی در ایجاد فرورفتگی دارد؟
مواد مختلف میزان جمعشدگی یکسانی ندارند. ویژگیهای حرارتی و رفتار ماده هنگام سرد شدن میتواند روی شدت این عیب اثر بگذارد. برخی مواد نیز به دلیل جمعشدگی بیشتر، حساسیت بالاتری نسبت به تغییرات ضخامت و شرایط خنککاری دارند.به همین دلیل انتخاب ماده باید همزمان با طراحی قطعه انجام شود. نمیتوان یک تنظیم ثابت را برای تمام مواد به کار برد.
چگونه علت فرورفتگی را بهصورت مرحلهای پیدا کنیم؟
اگر یک قطعه دچار فرورفتگی شد، بهتر است بدون تغییر تصادفی تنظیمات، علت مرحلهبهمرحله بررسی شود.ابتدا محل عیب را بررسی کنید. اگر فرورفتگی دقیقاً مقابل یک ریب، پایه یا بخش ضخیم قرار دارد، طراحی قطعه یکی از اولین مواردی است که باید بررسی شود.در مرحله بعد، ضخامت دیواره و میزان تجمع ماده را کنترل کنید. سپس فشار و زمان نگهداری، وضعیت گیت و راهگاه و شرایط خنککاری قالب بررسی شوند.
در نهایت ویژگیهای ماده اولیه و دمای فرآوری نیز باید مورد ارزیابی قرار گیرند. این روش باعث میشود به جای درمان موقت نشانه، علت اصلی مشکل شناسایی شود.
چگونه از ایجاد فرورفتگی در مرحله طراحی جلوگیری کنیم؟
بهترین زمان برای پیشگیری، قبل از ساخت قالب است. اصلاح هندسه قطعه در مرحله طراحی معمولاً سادهتر از تغییر قالب ساختهشده است.
مهمترین اصول عبارتاند از:
- حفظ یکنواختی ضخامت دیواره
- جلوگیری از تجمع غیرضروری ماده
- طراحی مناسب ریبها
- کاهش ضخامت پایههای اتصال
- ایجاد تغییرات تدریجی در ضخامت
- پیشبینی مناسب محل ورود ماده
- طراحی صحیح مسیرهای خنککاری
این اقدامات میتوانند ریسک ایجاد فرورفتگی را از همان مرحله طراحی کاهش دهند.
نقش قالب و راهگاه در ایجاد فرورفتگی
حتی اگر طراحی قطعه مناسب باشد، طراحی نامناسب قالب میتواند مشکل ایجاد کند. اندازه یا محل نامناسب راهگاه ممکن است باعث شود فشار نگهدارنده به بخشهای موردنیاز بهخوبی منتقل نشود. همچنین اگر راهگاه یا گیت زودتر از زمان لازم بسته شود، جبران جمعشدگی بخشهای ضخیم دشوارتر خواهد شد.
بنابراین بررسی این عیب باید همزمان در سه بخش انجام شود: قطعه، قالب و شرایط تولید.
آیا افزایش فشار همیشه فرورفتگی را برطرف میکند؟
خیر. این یکی از اشتباهات رایج در عیبیابی است. اگر فرورفتگی به دلیل ضخامت نامناسب دیواره یا طراحی بیش از حد ضخیم ریب ایجاد شده باشد، افزایش فشار ممکن است فقط ظاهر عیب را تا حدی بهتر کند.به همین دلیل اگر با افزایش فشار مشکل کاملاً برطرف نشد، بهتر است طراحی قطعه، ضخامت موضعی و وضعیت خنککاری بررسی شود. در برخی موارد، اصلاح هندسه قطعه مؤثرتر از تغییر مداوم تنظیمات دستگاه است.
تفاوت فرورفتگی با حفره داخلی چیست؟
فرورفتگی روی سطح قطعه دیده میشود و معمولاً به شکل یک گودی موضعی قابل مشاهده است. حفره داخلی در داخل قطعه شکل میگیرد و ممکن است از بیرون مشخص نباشد.
این دو عیب میتوانند منشأ مشترکی مانند جمعشدگی بخش ضخیم داشته باشند، اما روش تشخیص و بررسی آنها یکسان نیست.
جدول راهکارهای کاهش فرورفتگی
| راهکار | چه زمانی کاربرد دارد؟ | نکته مهم |
|---|---|---|
| اصلاح ضخامت دیواره | وجود بخشهای ضخیم | بهترین اقدام در مرحله طراحی |
| اصلاح ریب | فرورفتگی پشت ریب | کاهش تجمع ماده |
| اصلاح پایه اتصال | فرورفتگی اطراف محل اتصال | جلوگیری از ضخامت موضعی |
| افزایش فشار نگهدارنده | جبران ناکافی جمعشدگی | باید کنترلشده انجام شود |
| افزایش زمان نگهداری | کوتاه بودن مرحله نگهداری | وابسته به زمان بسته شدن گیت |
| بهبود خنککاری | اختلاف سرعت سرد شدن | بررسی مسیرهای خنککاری |
| اصلاح راهگاه | انتقال ناکافی فشار | نیازمند بررسی قالب |
| بررسی ماده | جمعشدگی زیاد | انتخاب ماده متناسب با کاربرد |
نقش کنترل کیفیت در جلوگیری از تکرار عیب
اگر فرورفتگی فقط در یک قطعه دیده شود، ممکن است یک اتفاق موقتی رخ داده باشد؛ اما اگر در تعداد زیادی از قطعات در همان محل تکرار شود، احتمال وجود یک مشکل پایدار در طراحی، قالب یا شرایط تولید بیشتر است.بررسی منظم وزن قطعه، ابعاد حساس و ظاهر محصول میتواند به شناسایی تغییرات فرآیند کمک کند. در تولید انبوه، کنترل مستمر اهمیت بیشتری دارد؛ زیرا یک عیب کوچک اگر در تعداد زیادی چرخه تکرار شود، میتواند حجم قابل توجهی از قطعات نامنطبق ایجاد کند.در چنین شرایطی همکاری با یک شرکت تزریق پلاستیک باتجربه میتواند به بررسی همزمان طراحی قطعه، قالب و شرایط تولید کمک کند و مانع از آن شود که تمام مشکلات فقط با تغییر تنظیمات دستگاه دنبال شوند.
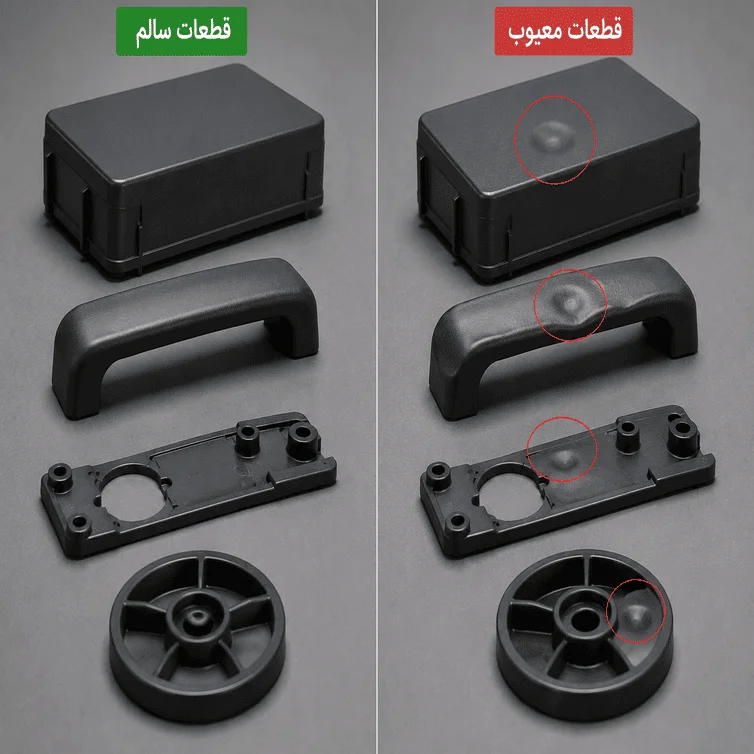
جمعبندی
فرورفتگی قطعات پلاستیکی معمولاً نتیجه یک عامل واحد نیست و میتواند از ترکیب طراحی نامناسب، ضخامت زیاد، ریب یا پایه ضخیم، فشار و زمان نگهداری ناکافی، خنککاری نامناسب، طراحی راهگاه یا ویژگیهای ماده ایجاد شود.بهترین روش این است که ابتدا هندسه قطعه و ضخامتهای موضعی بررسی شوند، سپس شرایط قالب و خنککاری ارزیابی شود و در مرحله بعد تنظیمات فشار و زمان نگهداری مورد بررسی قرار گیرد.در نهایت، پیشگیری همیشه کمهزینهتر از اصلاح یک عیب پس از تولید انبوه است. اگر طراحی قطعه، قالب، ماده و شرایط تولید از ابتدا هماهنگ باشند، احتمال ایجاد فرورفتگی کاهش پیدا میکند و رسیدن به کیفیت پایدار در تولید آسانتر خواهد شد.
سوالات متداول
۱. مهمترین علت ایجاد فرورفتگی روی قطعات پلاستیکی چیست؟
مهمترین علت، جمعشدگی ماده هنگام خنک شدن، بهخصوص در قسمتهای ضخیم قطعه است. ضخامت زیاد دیواره، ریبها و پایههای اتصال میتوانند احتمال ایجاد این عیب را افزایش دهند.
۲. آیا فشار تزریق کم باعث ایجاد فرورفتگی میشود؟
فشار نگهدارنده ناکافی میتواند باعث تشدید فرورفتگی شود؛ زیرا ماده در زمان کاهش حجم، به اندازه کافی جبران نمیشود. بااینحال، اگر مشکل از طراحی قطعه باشد، افزایش فشار بهتنهایی راهحل مناسبی نیست.
۳. چگونه میتوان از ایجاد فرورفتگی در قطعات پلاستیکی جلوگیری کرد؟
حفظ یکنواختی ضخامت دیواره، جلوگیری از تجمع غیرضروری ماده، طراحی صحیح ریب و پایههای اتصال، بهینهسازی خنککاری و تنظیم درست فشار و زمان نگهداری از مهمترین روشهای پیشگیری هستند.
۴. آیا جنس ماده اولیه روی ایجاد فرورفتگی تأثیر دارد؟
بله. مواد مختلف هنگام سرد شدن رفتار و میزان جمعشدگی متفاوتی دارند. بنابراین انتخاب ماده و تنظیم شرایط فرآوری باید متناسب با طراحی قطعه و ویژگیهای همان ماده انجام شود.
۵. برای رفع فرورفتگی ابتدا کدام بخش را باید بررسی کرد؟
ابتدا محل فرورفتگی و هندسه قطعه بررسی شود. اگر پشت محل عیب، قسمت ضخیم، ریب یا پایه وجود دارد، طراحی قطعه باید بررسی شود. سپس فشار و زمان نگهداری، راهگاه و شرایط خنککاری قالب ارزیابی شوند.

بدون دیدگاه