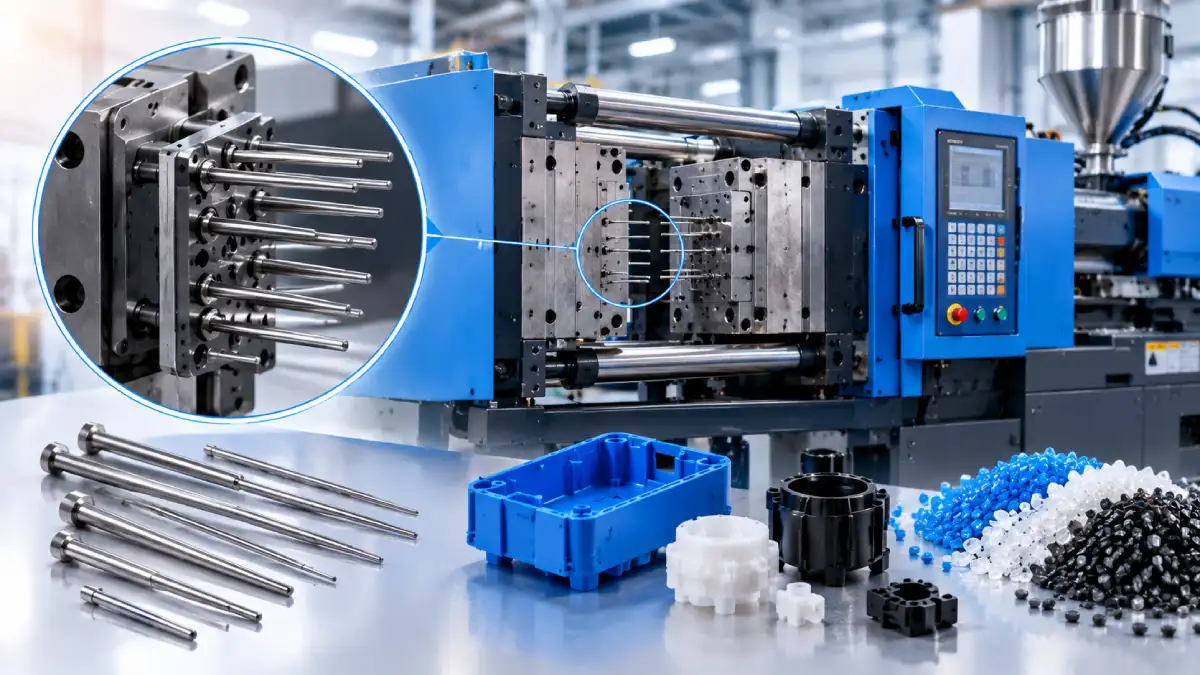
در فرایند تزریق پلاستیک، تولید قطعه تنها با تزریق مواد مذاب و خنک شدن آن به پایان نمی رسد. پس از شکل گیری قطعه در حفره قالب، باید قطعه به صورت کنترل شده از قالب خارج شود؛ بدون اینکه تغییر شکل دهد، ترک بخورد یا روی سطح آن آثار نامطلوب باقی بماند. این مرحله به کمک سیستم اجکشن انجام می شود و پین ها یکی از اجزای مهم آن هستند.
طراحی پین اجکتور در قالب تزریق پلاستیک بر کیفیت قطعه، سرعت چرخه تولید، طول عمر قالب و میزان ضایعات اثر می گذارد. انتخاب قطر نامناسب، جانمایی اشتباه یا توزیع نامتعادل نیرو می تواند باعث ایجاد فرورفتگی، سفیدشدگی سطح، شکست قطعه یا گیر کردن آن در قالب شود.
برای طراحی صحیح، باید هندسه قطعه، جنس پلیمر، میزان جمع شدگی، سطح تماس با مغزی قالب و شرایط خروج به صورت همزمان بررسی شوند. در این مقاله، وظیفه پین اجکتور، انواع آن، اصول جانمایی، مشکلات رایج و روش های نگهداری را بررسی می کنیم.
پین اجکتور چیست و چه نقشی در قالب دارد؟
پین اجکتور میله ای استوانه ای یا دارای شکل مقطع مشخص است که در سیستم خروج قطعه از قالب تزریق پلاستیک به کار می رود. این قطعه با حرکت صفحه اجکتور، به سطح مشخصی از قطعه فشار وارد می کند و آن را از بخش متحرک قالب جدا می سازد.
پس از تزریق مواد مذاب، پلاستیک داخل حفره قالب سرد می شود و به شکل مورد نظر درمی آید. در مرحله باز شدن قالب، قطعه معمولا به دلیل جمع شدگی و هندسه خود روی مغزی قالب باقی می ماند. در این وضعیت، سیستم اجکشن فعال می شود و پین ها با وارد کردن نیروی کنترل شده، قطعه را به بیرون هدایت می کنند.
سیستم اجکشن چگونه کار می کند؟
سیستم اجکشن از چند بخش مکانیکی تشکیل می شود که با یکدیگر هماهنگ هستند. اجزای اصلی آن ممکن است شامل پین های اجکتور، صفحه اجکتور، صفحه نگهدارنده پین ها، میله یا مکانیزم محرک و اجزای بازگشت باشد. ساختار دقیق سیستم به نوع قالب و طراحی دستگاه تزریق بستگی دارد.
چرخه عملکرد به طور کلی شامل مراحل زیر است:
- باز شدن قالب: دو نیمه قالب از یکدیگر جدا می شوند و فضای لازم برای خروج قطعه ایجاد می شود.
- حرکت صفحه اجکتور: مکانیزم محرک، صفحه اجکتور را به سمت جلو حرکت می دهد.
- اعمال نیرو به قطعه: پین ها به نقاط طراحی شده تماس پیدا می کنند و قطعه را از مغزی قالب جدا می کنند.
- خروج قطعه: قطعه از قالب فاصله می گیرد و امکان برداشتن آن به صورت دستی یا خودکار فراهم می شود.
- بازگشت سیستم: صفحه و پین ها به موقعیت اولیه بازمی گردند تا قالب برای چرخه بعدی آماده شود.
در طراحی پین اجکتور در قالب تزریق پلاستیک، هماهنگی میان حرکت پین ها و باز شدن قالب اهمیت زیادی دارد. حرکت ناقص یا نامتقارن می تواند باعث گیر کردن قطعه یا وارد شدن تنش به آن شود.
چرا طراحی پین اجکتور اهمیت دارد؟
پین اجکتور باید نیروی لازم برای جدا کردن قطعه را تامین کند، اما این نیرو نباید از استحکام موضعی قطعه بیشتر باشد. اگر سطح تماس کوچک باشد یا نیروی خروج به صورت نامتعادل توزیع شود، احتمال ایجاد فرورفتگی و تغییر شکل افزایش پیدا می کند.
از طرف دیگر، پین باید در برابر فشارهای تکراری، سایش و شرایط کاری قالب مقاومت کافی داشته باشد. تلرانس نامناسب میان پین و سوراخ راهنمای آن نیز می تواند باعث حرکت سخت، سایش یا گیرپاژ شود.
بنابراین، طراحی اصولی این قطعه تنها به تعیین طول و قطر محدود نیست؛ بلکه انتخاب جنس، تلرانس، محل نصب، تعداد پین ها و هماهنگی آنها با هندسه قطعه را نیز در بر می گیرد.
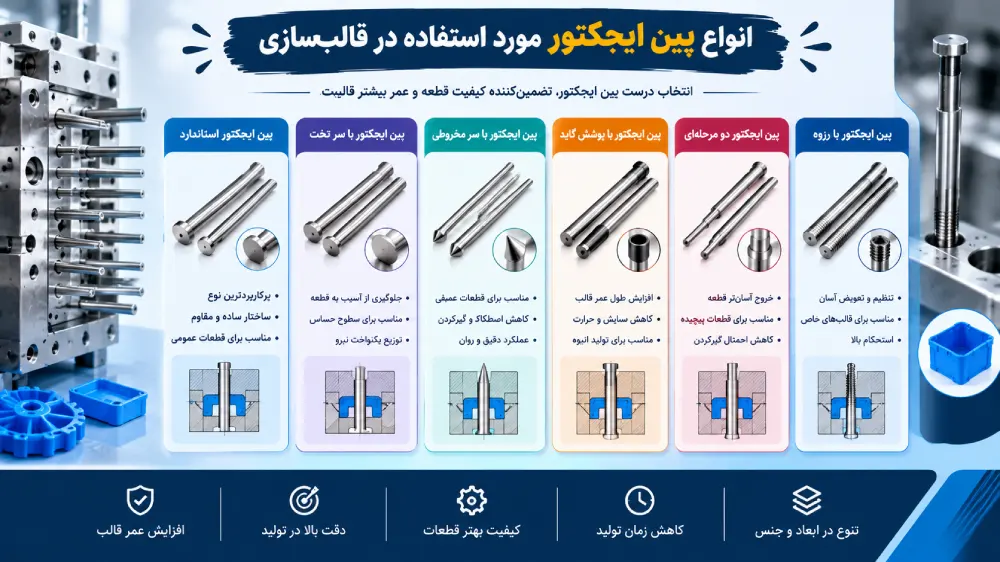
انواع پین اجکتور مورد استفاده در قالب سازی
پین های اجکتور بر اساس شکل، جنس، کاربرد و نوع سطح تماس دسته بندی می شوند. انتخاب مدل مناسب به هندسه قطعه، فضای قابل استفاده در قالب، دمای کاری و نیروی مورد نیاز برای خروج وابسته است.
۱. پین اجکتور استوانه ای
پین استوانه ای یکی از رایج ترین انواع مورد استفاده در قالب سازی است. این پین دارای مقطع دایره ای است و در سوراخی متناسب با قطر خود حرکت می کند. ساختار ساده، دسترسی مناسب و امکان تهیه در ابعاد مختلف، استفاده از آن را در بسیاری از قالب ها رایج کرده است.
این نوع پین برای بخش هایی مناسب است که امکان ایجاد سطح تماس دایره ای وجود دارد. با این حال، قطر و تعداد پین ها باید با ضخامت قطعه و میزان نیروی مورد نیاز هماهنگ باشند.
۲. پین اجکتور تخت یا تیغه ای
در برخی قطعات، فضای کافی برای نصب پین استوانه ای وجود ندارد. برای مثال، در نزدیکی دیواره های باریک یا بخش هایی با هندسه کشیده، پین تخت یا تیغه ای می تواند سطح تماس بیشتری فراهم کند.
این نوع پین در صورت طراحی مناسب، نیرو را روی سطح کشیده تری توزیع می کند. البته ساخت و تنظیم آن ممکن است به دقت بیشتری نیاز داشته باشد و کنترل سایش و لقی آن اهمیت دارد.
۳. پین اجکتور پله ای
پین های پله ای دارای بخش هایی با قطرهای متفاوت هستند و می توانند با توجه به ساختار قالب، برای موقعیت دهی یا ایجاد سطح تماس مشخص به کار بروند. انتخاب این مدل باید با بررسی فضای نصب، نحوه هدایت پین و نیروهای وارد شده انجام شود.
۴. پین های ویژه و سیستم های خروج جایگزین
برای بعضی قطعات، پین معمولی به تنهایی پاسخگو نیست. در این شرایط ممکن است از پین های فرم دار، غلاف اجکتور، صفحه خروج یا سیستم های ترکیبی استفاده شود. برای مثال، غلاف اجکتور می تواند در اطراف یک هسته یا بخش استوانه ای حرکت کند و نیروی خروج را روی سطح حلقوی وارد سازد.
| نوع اجکتور | کاربرد متداول | نکته طراحی |
| استوانه ای | قطعات عمومی و سطوح قابل دسترس | انتخاب قطر و تعداد مناسب |
| تخت یا تیغه ای | دیواره های باریک و بخش های کشیده | کنترل تنش و سایش |
| پله ای | قالب های دارای نیازهای هندسی خاص | دقت در هدایت و نصب |
| غلاف اجکتور | قطعات حلقوی یا استوانه ای | کنترل هم محوری و لقی |
در طراحی پین اجکتور در قالب تزریق پلاستیک باید علاوه بر شکل قطعه، امکان ماشین کاری، تعمیرپذیری و دسترسی برای تعویض نیز در نظر گرفته شود.
اصول جانمایی صحیح پین اجکتور
جانمایی پین اجکتور از مهم ترین مراحل طراحی قالب است؛ زیرا محل تماس پین با قطعه تعیین می کند نیرو چگونه منتقل شود و آیا قطعه بدون آسیب از قالب خارج خواهد شد یا خیر. در طراحی پین اجکتور در قالب تزریق پلاستیک باید نیروهای خروج، ضخامت دیواره ها، شکل هندسی قطعه و نقاطی که احتمال گیر کردن دارند، به صورت یک مجموعه بررسی شوند.
توزیع نیرو در سطح قطعه
هنگام خروج قطعه، نیروی لازم باید به اندازه کافی و تا حد امکان به صورت متعادل توزیع شود. اگر تمام نیرو روی یک یا دو نقطه کوچک متمرکز شود، ممکن است آن بخش از قطعه فرورفته یا تغییر شکل دهد. در مقابل، افزایش بی رویه تعداد پین ها نیز می تواند فضای قالب را محدود کند و هزینه ساخت و نگهداری را بالا ببرد.
برای تعیین تعداد و محل پین ها، ابتدا باید مشخص شود قطعه در کدام نواحی به مغزی قالب می چسبد یا به دلیل جمع شدگی، نیروی بیشتری برای جدا شدن نیاز دارد. سپس نقاطی انتخاب می شوند که بتوانند نیروی خروج را تحمل کنند.
اصول مهم در این مرحله عبارت اند از:
- پین ها تا حد امکان روی نواحی مستحکم و دارای سطح تماس مناسب قرار بگیرند.
- توزیع پین ها با شکل قطعه و نیروهای مورد نیاز برای خروج هماهنگ باشد.
- در قطعات بزرگ، نیرو تنها به چند نقطه محدود منتقل نشود.
- حرکت پین ها به صورت هماهنگ انجام شود تا قطعه کج نشود.
- سطح تماس و قطر پین برای جلوگیری از تمرکز تنش کافی باشد.
در طراحی پین اجکتور در قالب تزریق پلاستیک، محاسبه نیروی خروج باید با توجه به هندسه قطعه، جمع شدگی پلیمر، اصطکاک و شرایط سطح قالب انجام شود. مقدار دقیق نیرو را نمی توان تنها از روی ابعاد قطعه تعیین کرد؛ زیرا نوع ماده، پرداخت سطح و وجود زوایای خروج نیز موثر هستند.
اجتناب از نواحی حساس و نازک قطعه
بخش های نازک، لبه های آزاد، دیواره های انعطاف پذیر و نواحی دارای جزئیات ظریف معمولا توان تحمل فشار موضعی کمتری دارند. قرار دادن پین در چنین نقاطی می تواند باعث ترک، خمیدگی یا ایجاد اثر قابل مشاهده روی سطح قطعه شود.
در مقابل، بخش هایی مانند ریب های تقویتی یا نواحی ضخیم تر ممکن است محل مناسبی برای تماس پین باشند؛ البته این انتخاب باید با توجه به نقشه قطعه و امکان انتقال نیرو بررسی شود. قرار دادن پین در نزدیکی ریب نیز نیازمند توجه به ضخامت، هندسه و حساسیت ظاهری قطعه است.
در طراحی پین اجکتور در قالب تزریق پلاستیک، بهتر است محل پین ها پیش از ساخت نهایی قالب در مدل سه بعدی بررسی شود. این کار امکان شناسایی تداخل ها، محدودیت های نصب و نقاط حساس را فراهم می کند.
چه عواملی در تعیین قطر پین موثر هستند؟
قطر پین باید به اندازه ای باشد که نیروی خروج را بدون خم شدن بیش از حد یا ایجاد فشار مخرب به قطعه منتقل کند. پین های باریک تر ممکن است در برابر بارهای جانبی یا طول آزاد زیاد، حساس تر باشند. از طرف دیگر، پین های بزرگ تر فضای بیشتری از قالب را اشغال می کنند و ممکن است در قطعات کوچک قابل استفاده نباشند.
برای انتخاب قطر باید این عوامل را در نظر گرفت:
- نیروی لازم برای خروج قطعه.
- طول آزاد پین و شرایط تکیه گاه آن.
- ضخامت و استحکام موضعی قطعه.
- فضای موجود در صفحه متحرک و مغزی قالب.
- جنس پین و شرایط حرارتی فرایند.
در پروژه های پیچیده، محاسبات مهندسی و بررسی نمونه اولیه می توانند به انتخاب مطمئن تر کمک کنند. طراحی پین اجکتور در قالب تزریق پلاستیک نباید فقط بر اساس قطر های رایج بازار انجام شود؛ زیرا شرایط کاری قالب ها با یکدیگر متفاوت است.
نقش زاویه خروج و پرداخت سطح قالب
زاویه خروج مناسب، جدا شدن قطعه از دیواره های قالب را آسان تر می کند. اگر زاویه خروج کافی نباشد یا سطح قالب زبری نامناسبی داشته باشد، نیروی لازم برای جدا کردن قطعه افزایش می یابد و فشار بیشتری به سیستم اجکشن وارد می شود.
به همین دلیل، پیش از افزایش تعداد پین ها یا بزرگ تر کردن آنها، باید بررسی شود که آیا مشکل اصلی از طراحی سطح قالب، زاویه خروج یا شرایط خنک کاری ناشی می شود یا خیر. در برخی موارد، اصلاح این عوامل می تواند نیروی خروج را کاهش دهد و از آسیب به قطعه جلوگیری کند.
مشکلات ناشی از طراحی نادرست پین اجکتور
طراحی یا نصب نادرست پین می تواند به مشکلات ظاهری، مکانیکی و تولیدی منجر شود. این عیوب ممکن است در همان مرحله خروج قطعه دیده شوند یا پس از تولید تعداد زیادی قطعه، به شکل افزایش ضایعات و توقف خط نمایان شوند.
آسیب به قطعه هنگام خروج
یکی از مشکلات متداول، ایجاد فرورفتگی یا تغییر شکل در محل تماس پین است. اگر قطعه هنوز به اندازه کافی سرد نشده باشد، استحکام آن برای تحمل نیروی خروج ممکن است کافی نباشد. در این وضعیت، پین می تواند سطح قطعه را به داخل فشار دهد یا باعث خم شدن بخش های نازک شود.
برای جلوگیری از آسیب به قطعه هنگام خروج، باید زمان خنک کاری، محل پین، سطح تماس و نیروی مورد نیاز بررسی شوند. افزایش نیروی اجکشن بدون بررسی علت اصلی گیر کردن قطعه، راهکار مناسبی نیست و حتی ممکن است آسیب را تشدید کند.
گیر کردن یا شکست پین
پین ممکن است در اثر بارگذاری نامتعادل، سایش، آلودگی، روانکاری نامناسب یا ناهم راستایی با سوراخ خود دچار حرکت سخت شود. اگر پین تحت فشار جانبی قرار بگیرد یا طول آزاد آن نسبت به قطرش زیاد باشد، احتمال خم شدن یا شکست افزایش پیدا می کند.
در طراحی پین اجکتور در قالب تزریق پلاستیک، هدایت مناسب پین و حفظ تلرانس های ساخت اهمیت دارد. در زمان مونتاژ نیز باید از حرکت روان پین ها اطمینان حاصل شود. گیر کردن یک پین ممکن است باعث حرکت نامتقارن صفحه اجکتور و آسیب به سایر اجزای سیستم شود.
بازنگشتن کامل پین ها به موقعیت اولیه
پس از خروج قطعه، پین ها باید پیش از شروع چرخه بعدی به موقعیت اولیه برگردند. اگر پین بیرون مانده باشد، هنگام بسته شدن قالب ممکن است به سطح مقابل برخورد کند و باعث آسیب جدی به قالب شود.
فنر بازگشت پین در بعضی سیستم ها برای کمک به بازگرداندن اجزا استفاده می شود؛ اما همه قالب ها از یک سازوکار بازگشت یکسان برخوردار نیستند. در بسیاری از قالب ها، بازگشت صفحه اجکتور به کمک مکانیزم دستگاه یا اجزای طراحی شده در قالب انجام می شود. بنابراین، نوع سیستم بازگشت باید مطابق ساختار واقعی قالب بررسی شود.
عوامل اصلی و راهکارهای اصلاح
| مشکل | علت احتمالی | اقدام پیشنهادی |
| فرورفتگی محل پین | تمرکز نیرو یا خروج زودهنگام | اصلاح محل تماس و زمان خنک کاری |
| شکست یا خم شدن پین | بار زیاد، هدایت نامناسب یا طول آزاد زیاد | بررسی قطر، تکیه گاه و هم راستایی |
| گیر کردن پین | آلودگی، سایش یا تلرانس نامناسب | تمیزکاری و بررسی ابعادی |
| خروج نامتقارن قطعه | توزیع نامتعادل نیرو | بازبینی تعداد و جانمایی پین ها |
| برخورد پین هنگام بسته شدن قالب | بازنگشتن کامل سیستم | بررسی مکانیزم بازگشت و سنسورها |
در عیب یابی، لازم است علت اصلی مشخص شود. تعویض پین بدون اصلاح مشکل جانمایی، هم راستایی یا شرایط خروج، ممکن است فقط برای مدت کوتاهی نتیجه بدهد.
تأثیر پین اجکتور بر ظاهر نهایی قطعه
حتی زمانی که قطعه بدون شکست یا تغییر شکل جدی از قالب خارج می شود، ممکن است آثار پین روی سطح آن باقی بماند. این آثار می توانند به شکل نقاط دایره ای، فرورفتگی های کوچک، لکه های سفید یا تفاوت در بافت سطح دیده شوند. اهمیت این عیوب به محل قرارگیری آنها و کاربرد قطعه بستگی دارد؛ برای قطعات تزئینی و سطوح قابل مشاهده، حساسیت معمولا بیشتر است.
چرا علائم روی سطح قطعه ایجاد می شوند؟
علائم روی سطح قطعه ممکن است از تمرکز نیروی خروج، نرم بودن بیش از حد قطعه، توزیع نامناسب پین ها یا اختلاف دمای موضعی ناشی شوند. گاهی نیز مشکل به تنظیمات فرایند تزریق، فشار نگهداری یا زمان خنک کاری مربوط است، نه فقط خود پین.
برای مثال، اگر قطعه هنگام خروج هنوز دمای بالایی داشته باشد، سطح آن ممکن است زیر فشار پین تغییر شکل دهد. اگر نیروی خروج بیش از حد باشد، اثر تماس پین واضح تر می شود. در مقابل، اگر قطعه به مغزی قالب چسبیده باشد، حتی پین های با ابعاد مناسب نیز ممکن است نتوانند خروجی بدون عیب ایجاد کنند.
در طراحی پین اجکتور در قالب تزریق پلاستیک باید از ابتدا مشخص شود کدام سطوح قطعه از نظر ظاهری حساس هستند و محل پین ها چگونه روی ظاهر محصول اثر می گذارد.
روش های کاهش آثار پین
برای کاهش اثر پین ها، چند اقدام می تواند مفید باشد:
- انتخاب محل تماس روی سطحی که از نظر ظاهری حساسیت کمتری دارد.
- توزیع نیرو روی نقاط مناسب به جای تمرکز آن در یک ناحیه کوچک.
- بررسی زمان خنک کاری و دمای قطعه در لحظه خروج.
- تنظیم نیروی اجکشن متناسب با شرایط قالب.
- بررسی زاویه خروج، پرداخت سطح و میزان چسبندگی قطعه به مغزی.
- استفاده از راهکارهای خروج جایگزین در قطعاتی که سطح ظاهری بسیار حساسی دارند.
در طراحی پین اجکتور در قالب تزریق پلاستیک، لازم است الزامات ظاهری با الزامات مکانیکی متعادل شوند. انتقال پین به سطح پنهان می تواند ظاهر را بهتر کند، اما اگر آن سطح استحکام کافی نداشته باشد، ممکن است احتمال تغییر شکل افزایش یابد.
ارتباط جنس پلیمر با اثر پین
پلیمرهای مختلف، رفتار مکانیکی متفاوتی در زمان خروج دارند. میزان سختی، انعطاف پذیری، دمای نرم شدن و شرایط سرد شدن بر نحوه تحمل فشار پین اثر می گذارند. قطعات ساخته شده از مواد انعطاف پذیر ممکن است به شکل متفاوتی تغییر شکل دهند و بعضی پلیمرهای سخت نیز در شرایط نامناسب نسبت به ترک یا سفیدشدگی حساس باشند.
به همین دلیل، طراحی پین اجکتور در قالب تزریق پلاستیک باید بر اساس ماده واقعی مورد استفاده انجام شود. اگر نوع پلیمر تغییر کند، ممکن است نیاز باشد محل پین ها، نیروی خروج یا زمان خنک کاری دوباره بررسی شود.
نکات نگهداری و تعویض پین های اجکتور فرسوده
پین های اجکتور در هر چرخه تولید حرکت می کنند و تحت فشار، اصطکاک و تغییرات دما قرار می گیرند. با گذشت زمان، سایش سطح، تغییر ابعاد، خوردگی یا آسیب مکانیکی ممکن است عملکرد آنها را مختل کند. نگهداری منظم از توقف ناخواسته خط و آسیب به سایر اجزای قالب جلوگیری می کند.
علائم فرسودگی پین اجکتور
از نشانه هایی که باید بررسی شوند می توان به موارد زیر اشاره کرد:
- سخت شدن حرکت پین یا شنیده شدن صدای غیرعادی هنگام حرکت سیستم
- مشاهده خط و خش، خوردگی یا تغییر شکل روی سطح پین
- ایجاد آثار جدید روی قطعه یا افزایش وضوح علائم قبلی
- بازنگشتن کامل پین ها یا حرکت نامتقارن صفحه اجکتور
- تکرار گیر کردن قطعه در مرحله خروج
- افزایش ناگهانی ضایعات بدون تغییر مشخص در مواد یا تنظیمات دستگاه
در صورت مشاهده این نشانه ها، بررسی سریع سیستم اجکشن اهمیت دارد. ادامه تولید با پین آسیب دیده می تواند به سوراخ راهنما، صفحه اجکتور یا سطح قطعه نیز صدمه وارد کند.
مراحل بازرسی و نگهداری
یک برنامه نگهداری مناسب بهتر است شامل بازرسی های دوره ای و بررسی وضعیت پین ها در زمان تعمیر قالب باشد. مراحل معمول عبارت اند از:
- بازرسی ظاهری: سطح پین از نظر خراش، خوردگی، ترک یا تغییر شکل بررسی شود.
- کنترل حرکت: حرکت رفت و برگشتی پین و بازگشت کامل سیستم ارزیابی شود.
- اندازه گیری ابعادی: قطر پین و وضعیت سوراخ راهنما با مشخصات طراحی مقایسه شود.
- تمیزکاری: آلودگی و بقایای مواد از بخش های مرتبط پاک شوند.
- بررسی روانکاری: در صورت نیاز و مطابق توصیه سازنده قالب، روانکاری مناسب انجام شود.
- تعویض قطعات معیوب: پین هایی که از محدوده ابعادی یا شرایط کاری مجاز خارج شده اند، تعویض شوند.
در طراحی پین اجکتور در قالب تزریق پلاستیک، دسترسی برای بازرسی و تعویض نیز باید مورد توجه قرار بگیرد. طراحی ای که امکان تعمیر آسان تری داشته باشد، می تواند زمان توقف خط را کاهش دهد.
چه زمانی باید پین را تعویض کرد؟
تعویض زمانی ضروری است که پین دچار خمیدگی، ترک، خوردگی شدید، سایش خارج از محدوده مجاز یا اختلال در حرکت شده باشد. اگر پین باعث ایجاد عیب تکرار شونده روی قطعه شود، ابتدا باید علت عیب بررسی شود؛ زیرا مشکل ممکن است از جانمایی، نیروی خروج یا شرایط فرایند باشد و صرفا با نصب پین جدید برطرف نشود.
هنگام تعویض، پین جدید باید از نظر ابعاد، جنس، سختی و مشخصات سطحی با نیازهای قالب مطابقت داشته باشد. استفاده از قطعه نامتناسب می تواند لقی بیش از حد یا حرکت سخت ایجاد کند. همچنین پس از نصب، حرکت سیستم در شرایط ایمن بررسی شود و چند قطعه آزمایشی از نظر کیفیت خروج و علائم سطحی کنترل شوند.
در طراحی پین اجکتور در قالب تزریق پلاستیک، ثبت سوابق تعمیرات کمک می کند زمان های فرسودگی و مشکلات تکرارشونده شناسایی شوند. این اطلاعات برای برنامه ریزی تعمیرات پیشگیرانه و کاهش توقف خط مفید هستند.
بیشتر بخوانید؛ مقایسه رانر گرم و رانر سرد در قالب سازی تزریق پلاستیک
جمع بندی
پین اجکتور یکی از اجزای مهم سیستم خروج قطعه از قالب است و طراحی صحیح آن به کیفیت محصول، پایداری تولید و طول عمر قالب کمک می کند. انتخاب نوع پین، تعیین قطر و تعداد، جانمایی مناسب، توزیع متعادل نیرو و اطمینان از بازگشت کامل سیستم، همگی در عملکرد نهایی نقش دارند.
در طراحی پین اجکتور در قالب تزریق پلاستیک باید مشخصات هندسی قطعه، جنس پلیمر، زاویه خروج، شرایط خنک کاری و حساسیت سطوح ظاهری به صورت یکپارچه بررسی شوند. همچنین، نگهداری دوره ای و تعویض به موقع پین های فرسوده از ایجاد عیوب تکراری و توقف خط جلوگیری می کند.
بهترین نتیجه زمانی حاصل می شود که طراحی با تحلیل هندسی، بررسی شرایط واقعی فرایند و آزمون نمونه اولیه همراه باشد. به این ترتیب، می توان احتمال آسیب به قطعه هنگام خروج را کاهش داد و به تولیدی پایدارتر و اقتصادی تر رسید.
سوالات متداول
۱. پین اجکتور در قالب تزریق پلاستیک چه وظیفه ای دارد؟
پین اجکتور به جدا شدن قطعه سرد شده از مغزی قالب کمک می کند. این پین با حرکت سیستم اجکشن، نیرو را به نقاط مشخصی از قطعه منتقل می کند تا قطعه بدون گیر کردن از قالب خارج شود.
۲. چگونه محل مناسب پین اجکتور را انتخاب کنیم؟
برای جانمایی صحیح باید نواحی مستحکم قطعه، ضخامت دیواره ها، سطح تماس، نیروی خروج و حساسیت ظاهری بررسی شوند. همچنین باید از تمرکز بیش از حد نیرو روی بخش های نازک یا شکننده جلوگیری کرد.
۳. آیا تعداد بیشتر پین ها همیشه باعث خروج بهتر قطعه می شود؟
خیر. افزایش تعداد پین ها ممکن است نیرو را بهتر توزیع کند، اما فضای بیشتری از قالب اشغال می کند و هزینه ساخت و نگهداری را افزایش می دهد. تعداد مناسب باید بر اساس هندسه قطعه و نیروی مورد نیاز تعیین شود.
۴. چرا بعد از خروج قطعه، جای پین روی سطح آن باقی می ماند؟
این آثار ممکن است به دلیل فشار موضعی، دمای بالای قطعه، زمان خنک کاری ناکافی یا جانمایی نامناسب ایجاد شوند. برای کاهش آنها باید شرایط خروج، محل تماس پین و تنظیمات فرایند بررسی شوند.
۵. جنس پین اجکتور چگونه انتخاب می شود؟
جنس پین باید با توجه به بار مکانیکی، سایش، دمای کاری و شرایط تولید انتخاب شود. سختی، مقاومت سایشی، پایداری ابعادی و قابلیت تهیه قطعه جایگزین از معیارهای مهم هستند.
۶. فنر بازگشت پین چه کاربردی دارد؟
فنر بازگشت در برخی طراحی ها به بازگرداندن اجزای سیستم اجکشن به موقعیت اولیه کمک می کند. با این حال، سازوکار بازگشت در همه قالب ها یکسان نیست و باید مطابق ساختار قالب و مکانیزم دستگاه انتخاب شود.
۷. چه زمانی باید پین اجکتور تعویض شود؟
اگر پین خم شده، ترک خورده، دچار خوردگی یا سایش بیش از حد شده باشد یا حرکت روان نداشته باشد، باید بررسی و در صورت نیاز تعویض شود. پس از نصب پین جدید، حرکت سیستم و کیفیت قطعات آزمایشی نیز باید کنترل شوند.
۸. آیا طراحی پین اجکتور بر سرعت تولید تاثیر دارد؟
بله. خروج روان و قابل تکرار قطعه می تواند از توقف های ناشی از گیر کردن، شکست پین و دوباره کاری جلوگیری کند. البته سرعت تولید به عوامل دیگری مانند زمان خنک کاری، طراحی قالب و تنظیمات دستگاه نیز وابسته است.

بدون دیدگاه