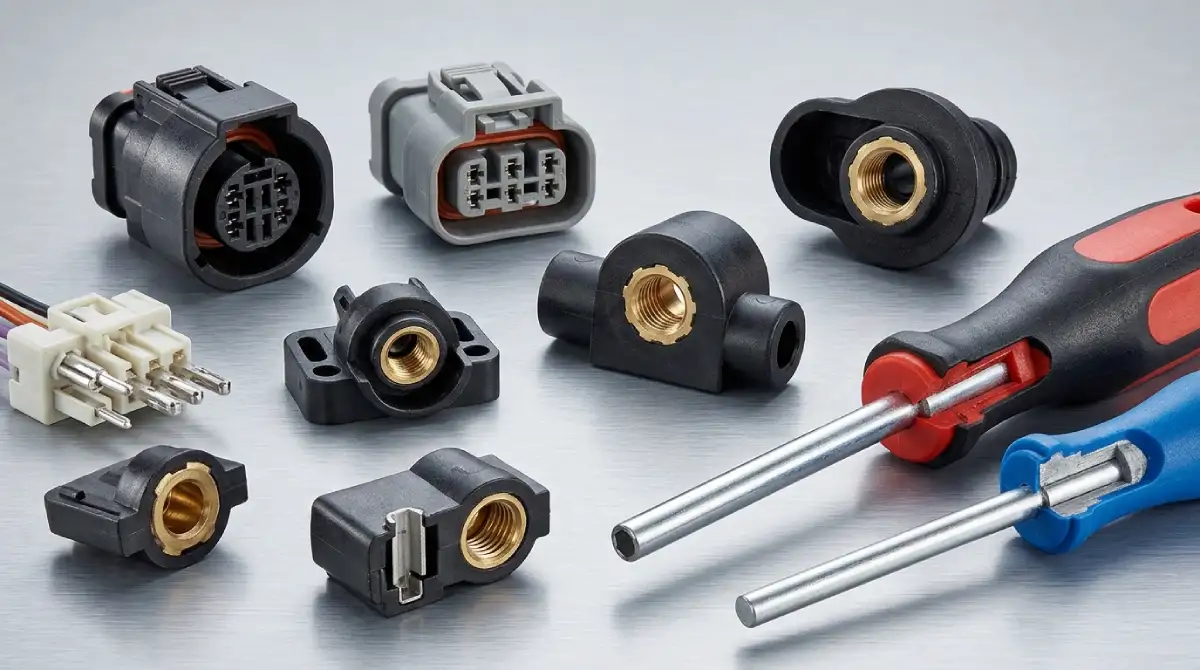
اگر به قطعات روزمره ای مثل دسته ی ابزار برقی، کانکتور خودرو یا پیچ گوشتی با دسته ی لاستیکی دقت کنید، احتمالاً یک نکته ی مشترک می بینید: بخشی از قطعه فلزی است و بخشی پلاستیکی، اما این دو جدا از هم نیستند و مثل یک قطعه ی واحد رفتار می کنند. این ترکیب نتیجه ی روشی است که به آن قالب گیری اینسرت می گویند. در این روش، یک قطعه ی آماده، معمولاً فلزی، داخل قالب قرار می گیرد و پلاستیک مذاب دور آن تزریق می شود تا قطعه ای یکپارچه و مستحکم به دست آید.
در این مقاله توضیح می دهیم قالب گیری اینسرت دقیقاً چیست، چرا اهمیت دارد، چه مراحلی دارد، چه مزایا و چالش هایی با آن همراه است و در کدام صنایع کاربرد دارد. اگر تولیدکننده، طراح محصول یا مهندس قالب هستید، شناخت این روش می تواند هزینه ی مونتاژ را کم کند و کیفیت محصول شما را بالا ببرد.
قالب گیری اینسرت چیست و چگونه انجام می شود؟
قالب گیری اینسرت (Insert Molding) شاخه ای از قالب گیری تزریقی است که در آن یک یا چند قطعه ی از پیش ساخته شده، به نام «اینسرت»، پیش از تزریق درون حفره ی قالب جاسازی می شود. سپس پلاستیک مذاب به داخل قالب تزریق می شود، اطراف اینسرت را می پوشاند یا در آن جریان می یابد و پس از سرد شدن، قطعه ای ساخته می شود که در آن فلز و پلاستیک به هم متصل شده اند. به این نوع تولید که چند ماده را در یک قطعه ترکیب می کند، قطعات هیبریدی هم می گویند.
اینسرت می تواند اشکال مختلفی داشته باشد: مهره و بوش رزوه دار، پین، ترمینال الکتریکی، سیم، پیچ، صفحه ی فلزی، بلبرینگ یا حتی قطعه ی پلاستیکی با جنس متفاوت. رایج ترین نوع، اینسرت های برنجی و فولادی است، چون استحکام و رسانایی خوبی دارند و در برابر خوردگی مقاومند.
تفاوت این روش با مونتاژ سنتی روشن است. در مونتاژ معمولی، ابتدا قطعه ی پلاستیکی ساخته می شود و بعد مهره یا بوش با پرس، حرارت، فراصوت یا چسب در آن نصب می شود. اما در قالب گیری اینسرت، این مرحله حذف می شود و اتصال همزمان با شکل گیری قطعه رخ می دهد. نتیجه، قطعه ای است که اجزای فلزی در آن «جاسازی» شده اند و بدون مرحله ی جداگانه به پلاستیک متصل اند.
دو روش اصلی اجرا وجود دارد:
اینسرت دستی: اپراتور قطعه را داخل قالب می گذارد. این روش برای تیراژ کم یا قطعات پیچیده مناسب است و سرمایه ی اولیه ی کمتری می خواهد.
اینسرت خودکار: ربات یا سیستم تغذیه ی خودکار اینسرت ها را در قالب قرار می دهد. برای تیراژ بالا و کیفیت یکنواخت بهترین گزینه است.
همچنین از نظر نوع ماشین، می توان از ماشین تزریق افقی یا عمودی استفاده کرد. در ماشین عمودی، چون قالب به صورت افقی روی هم قرار می گیرد، اینسرت راحت تر سر جایش می ماند و نیاز به نگهدارنده ی ویژه کمتر است.
چرا از قالب گیری اینسرت برای ترکیب فلز و پلاستیک استفاده می شود؟
ترکیب فلز و پلاستیک از نظر مهندسی بسیار جذاب است. پلاستیک سبک، ارزان و قالب پذیر است و شکل های پیچیده ای می گیرد. فلز استحکام، سختی، رسانایی الکتریکی و حرارتی و مقاومت سایشی بالایی دارد. وقتی این دو کنار هم بیایند، هر کدام ضعف دیگری را جبران می کند. مثلاً رزوه ی ساخته شده مستقیماً در پلاستیک بعد از چند بار پیچ و باز کردن خراب می شود، اما رزوه ی فلزی جاسازی شده سال ها دوام می آورد.
دلایل اصلی استفاده از این روش عبارت اند از:
استحکام در نقاط حساس: بار مکانیکی روی بخش فلزی قرار می گیرد و بدنه ی پلاستیکی فقط شکل و عایق را تأمین می کند.
رسانایی در بدنه ی عایق: در صنعت الکترونیک، پین ها و ترمینال های فلزی داخل بدنه ی پلاستیکی عایق جاسازی می شوند.
کاهش تعداد قطعات: چند قطعه به یک قطعه تبدیل می شود و نیاز به پیچ، چسب یا گیره کمتر است.
کاهش وزن: به جای ساخت کل قطعه از فلز، فقط بخش لازم فلزی است.
اتصال پایدار: اتصال داخل قالب شکل می گیرد و در برابر لرزش و ضربه مقاوم است.
برای درک بهتر، یک بوش رزوه دار را تصور کنید. اگر آن را بعد از ساخت قطعه با پرس وارد کنیم، ممکن است شل شود یا ترک ایجاد کند. اما وقتی همان بوش در قالب گیری اینسرت از ابتدا داخل قالب باشد، پلاستیک در شیار و بافت سطح آن نفوذ می کند و قفل مکانیکی محکمی می سازد. به همین دلیل بسیاری از طراحان برای ترکیب فلز و پلاستیک به این روش روی می آورند.
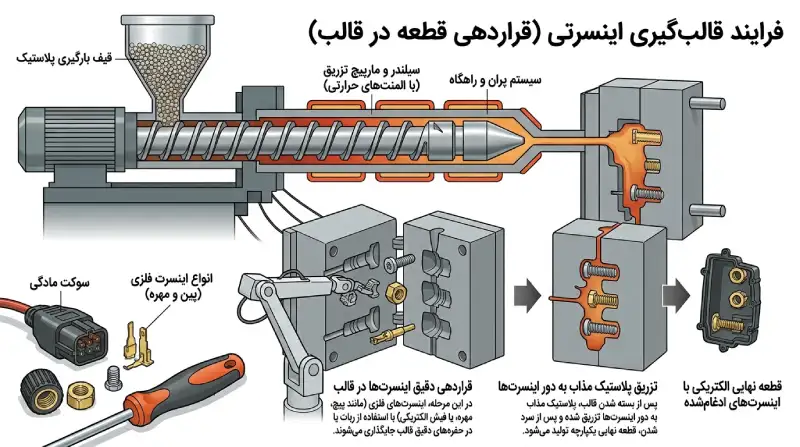
مراحل اجرای فرآیند اینسرت مولدینگ
فرآیند اینسرت مولدینگ از نظر ساختار شبیه تزریق معمولی است، اما چند مرحله ی اضافه و حساس دارد. چرخه ی کلی شامل آماده سازی اینسرت، بارگذاری، بستن قالب، تزریق، نگهداری فشار، خنک کاری و خروج قطعه است. دقت در هر مرحله روی کیفیت نهایی اثر مستقیم دارد.
قرار دادن قطعه فلزی در قالب
اولین مرحله، جاسازی فلز در قالب است. اینسرت باید دقیقاً در موقعیت تعریف شده قرار بگیرد، چون جابه جایی چند دهم میلیمتر هم می تواند قطعه را معیوب کند. برای این کار چند روش به کار می رود:
پین یا حفره ی نگهدارنده: حفره ای در قالب که شکل اینسرت را دارد و آن را در جای خود نگه می دارد.
آهن ربا: برای اینسرت های مغناطیسی (فولادی) در قالب های خاص.
مکش خلا: نگهداری اینسرت های سبک یا ظریف.
گیره و بست مکانیکی: برای قطعات بزرگ تر.
پیش از قرار دادن، اینسرت باید تمیز و عاری از روغن و گرد و غبار باشد. گاهی برای افزایش چسبندگی فلز به پلاستیک، سطح اینسرت با روش هایی مثل سندبلاست، اچ شیمیایی یا پرایمر آماده می شود. پیش گرم کردن اینسرت هم رایج است؛ زیرا اگر اینسرت سرد باشد، پلاستیک مذاب هنگام تماس سریع سرد می شود و تنش داخلی بالا می رود. پیش گرم، اختلاف دما را کم می کند و احتمال ترک را پایین می آورد.
تزریق پلاستیک اطراف اینسرت
پس از بسته شدن قالب، پلاستیک مذاب با فشار به داخل حفره تزریق می شود. مذاب باید اطراف اینسرت را کامل بپوشاند و در شیارها و برجستگی ها نفوذ کند. پارامترهای مهم این مرحله عبارت اند از:
دمای مذاب و قالب: باید به گونه ای تنظیم شود که پلاستیک زود منجمد نشود و در عین حال به اینسرت آسیب نزند.
سرعت و فشار تزریق: تزریق بیش از حد سریع یا پرفشار ممکن است اینسرت را جابجا کند یا فلز ظریف را خم کند.
محل گیت: موقعیت ورودی مذاب باید طوری باشد که جریان به صورت یکنواخت اطراف اینسرت پخش شود و خط جوش در نقطه ی حساس ایجاد نشود.
بیشتر بخوانید؛ منظور از حفره در قالب تزریق پلاستیک چیست؟
فشار نگهداری (Holding): این فشار تا لحظه ای که گیت منجمد شود ادامه دارد و انقباض را جبران می کند.
نوع ماده هم اهمیت دارد. پلیمرهای رایج در قالب گیری اینسرت شامل نایلون (PA)، پلی کربنات (PC)، ABS، پلی پروپیلن (PP)، PBT و POM هستند. برای کاربردهای دما بالا یا الکتریکی از موادی مثل PPS یا PEEK هم استفاده می شود. انتخاب پلیمر باید با ضریب انبساط حرارتی فلز سازگار باشد.
خنک سازی و خروج قطعه نهایی
بعد از تزریق، پلاستیک شروع به سرد شدن و انقباض می کند. اینجا یکی از مهم ترین چالش ها پدیدار می شود: فلز و پلاستیک با نرخ های متفاوتی منقبض می شوند. پلاستیک بیشتر منقبض می شود و دور اینسرت را سفت می گیرد؛ این موضوع می تواند باعث ایجاد تنش و در بدترین حالت ترک شود. به همین دلیل زمان و دمای خنک کاری باید با دقت کنترل شود.
وقتی قطعه به اندازه ی کافی سرد و سفت شد، قالب باز می شود و پران ها قطعه را خارج می کنند. بسته به تیراژ، ربات یا اپراتور قطعه را برمی دارد. در این مرحله ممکن است بازرسی کیفی انجام شود: بررسی موقعیت اینسرت، اندازه گیری ابعاد، تست کشش یا گشتاور و کنترل ظاهر. در خطوط خودکار، حسگرها وجود اینسرت را قبل از هر چرخه تأیید می کنند تا از بسته شدن قالب بدون اینسرت جلوگیری شود.
طراحی قالب اینسرت و ملاحظات مهم
موفقیت این فرآیند بیش از هر چیز به طراحی قالب اینسرت و طراحی قطعه بستگی دارد. چند اصل کلیدی:
ضخامت دیواره ی پلاستیک: اطراف اینسرت باید پلاستیک کافی وجود داشته باشد. قاعده ی تجربی رایج این است که ضخامت دیواره حدود نیمی از قطر اینسرت یا بیشتر باشد، اما مقدار دقیق به ماده بستگی دارد و باید با تولیدکننده ی پلیمر یا مهندس طراح بررسی شود.
شکل سطح اینسرت: شیار، آج (Knurling)، سوراخ و برآمدگی روی اینسرت اتصال مکانیکی فلز-پلاستیک ایجاد می کند. اینسرت با سطح صاف در برابر کشش و چرخش مقاوم نیست.
گوشه های گرد: گوشه ی تیز روی اینسرت تمرکز تنش می سازد و ترک ایجاد می کند. گوشه های گرد توصیه می شود.
آب بندی محل نشستن: اینسرت باید محکم در حفره بنشیند تا مذاب به قسمت های ناخواسته (مثل داخل رزوه) نفوذ نکند و پلیسه ایجاد نشود.
تهویه ی قالب: هوای محبوس اطراف اینسرت باید خارج شود تا سوختگی و نقص ایجاد نشود.
تحمل ابعادی: اینسرت ها تولرانس مشخصی دارند و باید در طراحی لحاظ شود.
برای نیروهای زیاد می توان از ترکیب چند روش استفاده کرد: اینسرت آج دار، شیار حلقوی برای مقابله با کشش و سطح تخت یا فلنج برای مهار چرخش.
مزایای استفاده از قالب گیری اینسرت
قالب گیری اینسرت مزایای قابل توجهی نسبت به مونتاژ پس از تولید دارد:
حذف مراحل مونتاژ: نیاز به پرس، چسب یا پیچ کم می شود و خط تولید ساده تر می شود.
کاهش هزینه ی کل در تیراژ بالا: هرچند قالب پیچیده تر است، حذف نیروی انسانی و مراحل ثانویه هزینه ی هر قطعه را پایین می آورد.
استحکام و قابلیت اطمینان بالا: اتصال در برابر لرزش، ضربه و کشش مقاوم است.
آزادی طراحی: می توان قطعات سبک و پیچیده ساخت که فقط در نقاط حساس فلز دارند.
کوچک سازی قطعه: چون نیازی به فضای اضافی برای اتصال دهنده ها نیست، قطعات فشرده تر طراحی می شوند.
عایق بندی الکتریکی همراه با رسانایی: پین ها و ترمینال ها در بدنه ی عایق محافظت می شوند.
کاهش ضایعات و خطای انسانی: هر قطعه با موقعیت دقیق اینسرت تولید می شود.
کیفیت و تکرارپذیری: در مقایسه با مونتاژ دستی، یکنواختی بیشتری دارد.
البته این مزایا همیشه بی قید و شرط نیستند. اگر تیراژ پایین باشد، شاید پرس یا مونتاژ ثانویه اقتصادی تر از ساخت قالب پیچیده باشد. بنابراین پیش از تصمیم باید مطالعه ی هزینه انجام شود.
چالش های فنی این روش تولید
قالب گیری اینسرت علاوه بر مزایا، چالش های خاص خود را دارد که باید از ابتدا پیش بینی شود.
۱. اختلاف انقباض و انبساط حرارتی: ضریب انبساط پلاستیک چندین برابر فلز است. پس از خنک شدن، پلاستیک اطراف اینسرت تنش کششی می گیرد. اگر طراحی مناسب نباشد، ترک های ریز (که گاهی بعد از ساعت ها یا روزها دیده می شوند) رخ می دهد. انتخاب ماده ی مناسب، افزایش ضخامت دیواره و پیش گرم کردن اینسرت راه حل های رایج است.
۲. چسبندگی ضعیف: بیشتر پلاستیک ها به طور طبیعی به فلز نمی چسبند. اتصال معمولاً مکانیکی است، نه شیمیایی. برای رفع این مشکل می توان سطح را زبر کرد، شیار ایجاد کرد یا از پرایمر و پوشش های چسبنده استفاده کرد. در بعضی کاربردهای پیشرفته، تکنیک هایی مثل نانوقالب گیری (NMT) سطح فلز را به صورت میکروسکوپی حفره دار می کند تا پلاستیک در آن نفوذ کند.
۳. جابه جایی اینسرت: فشار و جریان مذاب ممکن است اینسرت را از جایش خارج کند. طراحی نگهدارنده و تنظیم صحیح پارامترهای تزریق ضروری است.
۴. آلودگی و پلیسه: روغن یا گرد و غبار روی اینسرت، چسبندگی را ضعیف می کند. نشتی مذاب به داخل رزوه یا بخش های حساس نیز مشکل ساز است.برای بهینه سازی زمان چرخه تزریق پلاستیک به این مقاله سر بزنید.
۵. زمان چرخه ی بیشتر: بارگذاری اینسرت و پیش گرم کردن زمان بر است و در روش دستی چرخه ی تولید طولانی تر می شود.
۶. آسیب به قالب: اگر اینسرت اشتباه بنشیند یا قطعه ای جا بماند و قالب بسته شود، ممکن است قالب خسارت ببیند. استفاده از حسگر تشخیص اینسرت بسیار مهم است.
۷. ضایعات و بازیافت: جداسازی فلز از پلاستیک در پایان عمر قطعه دشوار است و باید در طراحی محصولات پایدار لحاظ شود.
۸. هزینه ی اولیه ی قالب: قالب های اینسرت معمولاً پیچیده تر و گران ترند. پیش از سرمایه گذاری، توجیه اقتصادی را بررسی کنید.
کاربردهای صنعتی قالب گیری اینسرت
کاربرد صنعتی اینسرت مولدینگ بسیار گسترده است. در ادامه رایج ترین حوزه ها را می بینید:
صنعت خودرو: کانکتورها، سنسورها، بوش های رزوه دار، پایه ی بست ها، کلیدها و قطعات داخل کابین. کاهش وزن و استحکام در برابر لرزش در این صنعت اهمیت زیادی دارد.
الکترونیک و برق: پریز، دوشاخه، ترمینال، رله، بوبین و بدنه ی کانکتور. پین های فلزی در بدنه ی عایق پلاستیکی قرار می گیرند.
تجهیزات پزشکی: دسته ی ابزار جراحی، سرنگ ها و قطعات تشخیصی. اینسرت ها باید ضد زنگ و سازگار با فرآیند ضدعفونی باشند.
لوازم خانگی: دسته ی ظروف، قطعات ماشین لباسشویی، کلیدها و دکمه ها.
ابزار و تجهیزات صنعتی: دسته ی ابزار، قطعات ماشین آلات و بدنه ی ابزار برقی که همزمان به استحکام و راحتی دست نیاز دارند.
هوافضا و دفاعی: قطعات سبک با پلیمرهای مهندسی و اینسرت های مقاوم.
تجهیزات ارتباطی و تلفن همراه: قاب با پین یا صفحه ی فلزی داخلی برای آنتن و شاسی.
لوازم ورزشی و مصرفی: دسته ی راکت، قطعات دوچرخه و لوازم اداری.
در همه ی این صنایع، نقطه ی مشترک تقاضا برای قطعاتی است که هم سبک باشند و هم در محل های بحرانی استحکام فلز را داشته باشند. به همین دلیل قالب گیری اینسرت روش بسیار مناسبی برای تولید قطعات هیبریدی با عملکرد بالاست.
تفاوت قالب گیری اینسرت با اوورمولدینگ
بسیاری این دو را با هم اشتباه می گیرند. در اور مولدینگ (Overmolding) معمولاً یک ماده ی پلاستیکی یا لاستیکی روی زیر لایه ی پلاستیکی دیگری قالب گیری می شود، مثلاً دسته ی لاستیکی روی بدنه ی سخت. اما در قالب گیری اینسرت زیرلایه معمولاً از جنس دیگری، اغلب فلز، است و از قبل ساخته شده است. البته اور مولدینگ را می توان نوعی اینسرت مولدینگ هم دانست، چون در هر دو ماده ی دوم روی قطعه ی اول ریخته می شود. تفاوت اصلی در نوع زیرلایه و هدف کاربرد است.
نکات انتخاب شریک تولید و کنترل کیفیت
اگر قصد دارید قطعه ی اینسرتی تولید کنید، این نکات کمک می کند:
از تولیدکننده ای انتخاب کنید که سابقه ی کار با قالب های اینسرت و ماشین های مناسب دارد.
پیش از ساخت قالب، یک بررسی طراحی (DFM) انجام دهید.
نمونه ی اولیه بسازید و تست های کشش، گشتاور و چرخه ی حرارتی را اجرا کنید.
کنترل ورودی اینسرت ها (ابعاد، تمیزی و جنس) را جدی بگیرید.
از سیستم تشخیص حضور اینسرت و پایش فرآیند استفاده کنید.
چک لیست بازرسی نهایی شامل موقعیت اینسرت، نبود ترک و کیفیت ظاهر تنظیم کنید.
جمع بندی
قالب گیری اینسرت روشی کارآمد برای تولید قطعاتی است که هم به شکل پذیری پلاستیک نیاز دارند و هم به استحکام فلز. با جاسازی دقیق قطعه ی فلزی در قالب و تزریق پلاستیک اطراف آن، مرحله ی مونتاژ حذف می شود، تعداد قطعات کم می شود و اتصالی مقاوم در برابر لرزش و ضربه به دست می آید. با این حال موفقیت این روش به طراحی درست، انتخاب ماده ی سازگار، کنترل پارامترهای تزریق و توجه به اختلاف انقباض فلز و پلاستیک وابسته است.
اگر قصد دارید قطعه ای هیبریدی تولید کنید، از مرحله ی طراحی با یک مهندس قالب مشورت کنید، نمونه ی اولیه بسازید و تست های مکانیکی را جدی بگیرید. با این رویکرد، قالب گیری اینسرت می تواند کیفیت محصول شما را بالا ببرد و هزینه ی تولید را در بلندمدت کاهش دهد.
سوالات متداول
قالب گیری اینسرت دقیقاً یعنی چه؟
یعنی قرار دادن یک قطعه ی آماده، معمولاً فلزی، داخل قالب و تزریق پلاستیک مذاب دور آن تا یک قطعه ی واحد ساخته شود.
تفاوت قالب گیری اینسرت با مونتاژ بعد از تزریق چیست؟
در مونتاژ، اینسرت پس از ساخت قطعه با پرس، فراصوت یا چسب نصب می شود. در قالب گیری اینسرت، اتصال همزمان با تزریق شکل می گیرد و مرحله ی جداگانه حذف می شود.
کدام پلاستیک ها برای این روش مناسب اند؟
نایلون، پلی کربنات، ABS، PBT، POM و پلی پروپیلن رایج اند. برای دمای بالا از PPS و PEEK استفاده می شود. انتخاب نهایی به کاربرد و ضریب انبساط بستگی دارد.
چرا گاهی اطراف اینسرت ترک ایجاد می شود؟
علت اصلی اختلاف انقباض فلز و پلاستیک و تنش باقی مانده است. نازک بودن دیواره، سرد بودن اینسرت و انتخاب ماده ی نامناسب هم تاثیر دارد.
آیا پلاستیک به فلز می چسبد؟
معمولاً چسبندگی شیمیایی ضعیف است و اتصال بیشتر مکانیکی است. با شیار، آج، سندبلاست یا پرایمر می توان آن را بهبود داد.
آیا قالب گیری اینسرت برای تیراژ پایین اقتصادی است؟
بستگی دارد. در تیراژ پایین، اینسرت دستی یا مونتاژ ثانویه ممکن است ارزان تر باشد. در تیراژ بالا معمولاً قالب گیری اینسرت صرفه ی بیشتری دارد.
چه صنایعی از این روش استفاده می کنند؟
خودرو، الکترونیک، پزشکی، لوازم خانگی، ابزارآلات، هوافضا و تجهیزات ارتباطی.
آیا اینسرت را باید پیش گرم کرد؟
در بسیاری از کاربردها بله. پیش گرم، شوک حرارتی را کم می کند، چسبندگی را بهبود می دهد و احتمال ترک را پایین می آورد.

بدون دیدگاه